Xinliang Machineryは、常に「人志向の顧客、最初の、正直な管理、および双方にとって有利な協力」のビジネス哲学を遵守しています。
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してくださいガレージドア用に購入されたラインで 9 m の冷凍庫パネルの注文を引用する冷蔵倉庫パネル プラントを想像してください。2 つの金型ステーション、低圧発泡ユニット、および手動蓋です。充填時間が変動し、射出終了時にコア密度が徐々に上昇し、脱型後にパネルがわずかに曲がります。何も壊れていません。このラインは単にそのパネル用に設計されたものではありません。
結論が先にあります。サンドイッチ パネルの生産ラインでは、レイアウトによって受け付けられる注文が決まり、計量ユニットによって注文をどれだけ再現して保持できるかが決まります。厚さの範囲、コアの化学的性質、発泡剤はそのシーケンスを改良したものであり、代替品ではありません。
以下では、最も重要な 4 つの決定事項について説明します。それは、連続レイアウトと不連続レイアウト、パネルのビルドアップとコアの化学的性質、発泡機の仕様、および発泡剤の経路です。数字が表示されている場合、それは公表されている業界値、またはスプレッドシートで繰り返すことができる計算のいずれかです。
どちらのラインタイプでも同じ製品が製造されます。違いは、泡の導入方法と泡の拘束時間です。連続したダブルベルトラインがフォームを走行するボトムフェーシング上に計量し、その上にトップフェーシングを置き、上昇するフォームを硬化するまでベルト圧力で厚みを保ちます。不連続なマルチステーション ラインにより、閉じた金型に計量ショットが充填され、硬化のためにプレス下に保持されます。
その 1 つの違いが、スループット、製品構成、スクラップ率、資本に連鎖的に影響します。以下の表は、サプライヤー会議に貼り付ける価値のあるバージョンです。
| 決定点 | 連続二重ベルトライン | 不連続多局線 |
|---|---|---|
| 泡の導入 | 移動する底面に注がれます。ベルトの前に上面仕上げを適用 | 密閉された金型に射出される計量ショット |
| 出力 | ベルト速度によって設定 (通常は 3 ~ 15 m/min) | モールド数と硬化時間で設定 |
| パネルの長さ | 通常は最大 13.5 m の長さにカットします。 | 金型の長さによる制限 |
| 厚みの変化 | 時間がかかり、切り替えによりスクラップが発生する | スペーサーや金型の交換が迅速 |
| 製品構成 | 1 つまたは 2 つのパネルタイプのロングラン | 混合注文、ドア、冷蔵室、短納期 |
| 資本金と延床面積 | 最高 | 中程度から低い |
| ベストフィット | ボリュームのある壁と屋根のパネル | カスタムおよび混合生産 |
最初に最後の行を読み取ります。 1 つの厚さの 1 つまたは 2 つのパネル タイプが注文簿を支配する場合、連続ラインがその資本を稼ぎます。フェーシング、コア、または厚さが月に数回変更される場合、紙の上では遅く見えても、不連続なラインがトータルコストで勝つのが通常です。
ラインを剥がすと6つのステージになります。パネルの苦情は、ほとんどの場合、そのうちの 1 つに遡り、オペレーターが最初に非難したパネルに遡ることはほとんどありません。
2 つのフェーシング、1 つのコア、および取り扱いや現場での組み立てに耐えるエッジ プロファイル。以下の分解図は、発泡ステーションが実際に充填する必要がある層を示しています。
図 1: 金属面サンドイッチ パネルの分解等角図。フェーシングは通常、0.4 ~ 0.6 mm のスチールまたはアルミニウムです。
硬質 PIR フォームは一般に約 0.021 ~ 0.023 W/mK、PUR は 0.022 ~ 0.026 W/mK と公表されており、どちらも XPS の 0.029 ~ 0.035、EPS の 0.031 ~ 0.038、ミネラルウールの 0.035 ~ 0.045 を大きく下回っています。ファミリー内の広がりは、ファミリー間のギャップと同じくらい重要です。同じ PUR 配合でも、発泡剤、セル構造、密度に応じて、約 10% 変動する可能性があります。
一般的なパネルコアの熱伝導率 (W/mK、代表的な宣言値)
図 2: バーが低いほど、ミリメートルあたりの断熱性が高いことを意味します。値は一般的に公開されている宣言です。各サプライヤーのパフォーマンス宣言が拘束力のある数値となります。
その後、厚さが残りの作業を行いますが、完成した建物では直線的にはなりません。以下のグラフは、ラムダ = 0.024 W/mK での純粋な伝導を使用しています。
パネルの厚さに対する U 値 (ラムダ = 0.024 W/mK、伝導のみ)
図 3: 40 mm から 100 mm にすると、計算上の熱損失が約 60% 削減されます。 100 mm から 200 mm にすると、さらに 50% 削減されます。 EN 14509 の宣言値には経年劣化や熱橋補正が含まれており、接合部や固定具によって現場での損失が追加されるため、実際のパネルのパフォーマンスはこれより悪くなります。
高圧ヘッドは衝突によって混合します。通常、射出圧力は 100 ~ 200 bar ですが、低圧撹拌の場合は約 5 ~ 30 bar です。パネルラインにおける実際の違いは、セル構造とショットの再現性です。高圧ヘッドは、端から端までの密度の変化が少なく、長くて薄いキャビティを満たします。
サプライヤーは通常、レシオ精度が約 1%、ショット再現性が 1 ~ 1.5% の範囲であると述べています。データシートの見出しの数値ではなく、独自の配合で 20 回連続ショットしたときの変動係数を求めてください。コンポーネントの温度制御も同様に重要であり、ほとんどのパネル配合物は、両方のコンポーネントが約 2℃ 以内のおよそ 20 ~ 25℃ に保たれたときに最もよく機能します。
 二液性ポリウレタン高圧発泡射出機 従来のポリウレタン高圧発泡射出機は、ロッカーアームを使用して180°回転射出を行っていました。ロッカーアームの長さはカスタマイズ可能です。それは私... 製品を見る→
この種のラインでは過剰梱包が地味なコストとなります。理論上の最小密度を 5 ~ 10% 上回る充填は、調整されていないマシンでは一般的であり、すべてのパネルに現れるため、これが攻撃の最も速いコストとなります。 3 成分機械では、難燃剤、顔料、核剤などの添加剤をポリオールに事前にブレンドすることなく、第 3 の流れを追加します。これは、PIR 配合が頻繁に変更される場合に検討する価値があります。
まずサイクル計算を行ってください。スループットは、金型ステーションの数をサイクル タイムで割った値に等しくなります。ほとんどの場合、ステーションを追加する方が、化学薬品を使用して硬化時間を短縮するよりも安価で安全かつ迅速です。
 環状発泡射出機生産ライン 楕円形の生産ラインは水平リング構造のレイアウトを備えており、さまざまなサイズのさまざまな発泡金型のニーズを満たすことができ、複数の製品を混合することができます。 製品を見る→
どのレイアウトを選択しても、金型は品質システムの一部です。 9 メートルのキャビティ全体にわたる金型温度の均一性、蓋の剛性、離型剤の規律は、ほとんどの購入者が見積段階で期待するよりも反りや表面仕上げに影響します。
シクロペンタンはオゾン層破壊係数がゼロであり、代替となる HFC よりも地球温暖化係数がはるかに低いです。公表されている 100 年間の数値では、HFC-141b が約 700、HFC-245fa が約 1,000 である一方、炭化水素は 10 の前半にとどまっています。 EU の改訂された F ガス規制 (EU) 2024/573 の下で、HFC ルートはさらに絞られており、それがパネルフォームで炭化水素システムのシェアが増え続けている理由です。
ペンタンは可燃性であるため、機械だけでなくプラントも変化します。発泡ゾーンには防爆電気設備、機械換気、ガス検知器、接地と接合が備えられており、ミキシングヘッドの近くには発火源がないことが期待されます。プレミックスシステムは、投与前にペンタンの濃度と温度を安定に保ち、シフトの最初のパネルから最後のパネルまでショットを再現できるようにします。
 シクロペンタンプレミックスシステム シクロペンタン予混合システムの動作原理 イソシアネート、ポリエーテルポリオール、触媒、発泡剤などの各種ポリウレタン原料を正確に計量し混合します。 製品を見る→
防火性能は、熱性能とは別の話です。パネルは EN 13501-1 に分類されます。多くの PIR システムは B-s1,d0 までテストされ、PUR システムは通常 B-s2,d0 または B-s3,d0 に達し、ミネラルウール コアは A2-s1,d0 に達します。分類はシステム固有および厚さ固有であるため、販売する正確なビルドアップの性能宣言を必ずお読みください。コアの化学的性質だけでクラスが保証されるとは決して考えないでください。
パネルの苦情のほとんどは 6 つの欠陥で占められており、それぞれの欠陥には最初のチェックの短いリストがあります。
工場受け入れテストの場合は、次のことを書面で依頼してください。
2 枚の金属フェーシングとフォームコアを断熱パネルに加工するための設備セットです。フェーシングフィード、エッジシーリング、発泡または射出成形機、ダブルベルトやプレスなどの硬化セクションを経て、カットオフ、トリミング、スタッキングが行われます。
不連続ラインでは、スループットは金型ステーションをサイクル時間で割った値に等しいため、10 分のサイクルを持つ 20 ステーションのラインでは、理論上の速度で 1 時間あたり約 120 枚のパネルが生産されます。切り替えや廃棄後は実質生産量が減少します。常に独自のパネル サイズから計算してください。
通常、PUR は安価で、標準的な冷蔵室および壁の要件を満たしています。 PIR は、耐火性能やより高い使用温度が重要な場合に選択され、一般に PUR よりも優れた EN 13501-1 クラスのテストが行われますが、配合コストが高くなります。
はい、多くの新しい行がそうです。防爆発泡エリア、換気、ガス検知、プレミックスまたは投与システムが必要なため、改造コストが現実的になります。その成果は、規制の安定性と、HFC-141b や HFC-245fa をはるかに下回る GWP です。
ほとんどの金属面 PUR および PIR パネル コアは、38 ~ 45 kg/m3 の範囲で指定されています。それを下回ると、機械的特性と寸法安定性が低下します。それをはるかに超えると、断熱効果をほとんど追加しない素材にお金を払うことになります。
コールドルームは、必要な長さと厚さが大きく異なり、注文量も適度であるため、不連続ラインに適しています。 1 つまたは 2 つのパネル タイプがオーダーブックを支配し、ボリュームが資本を正当化する場合、連続したダブル ベルト ラインが合理的です。
何かに署名する前に、2 つの文書の提出を求めてください。1 つはすでに稼働している機械によるショット重量の再現性記録、もう 1 つは意図した厚さでの独自の配合物に関する工場受け入れテストです。これら 2 つの記録は、どのパンフレットよりもサンドイッチ パネルの製造ラインについて詳しく教えてくれます。
まだプロセスシーケンスをマッピングしている場合は、 PUフォーム製造装置のバイヤーガイド 機器の注文と各段階で尋ねるべき質問について説明します。 寧波新梁機械 は、計量ユニット、ライン レイアウト、発泡剤システムを 1 つのパッケージとして提供し、パネル範囲と出力ターゲットに合わせてサイズ設定します。
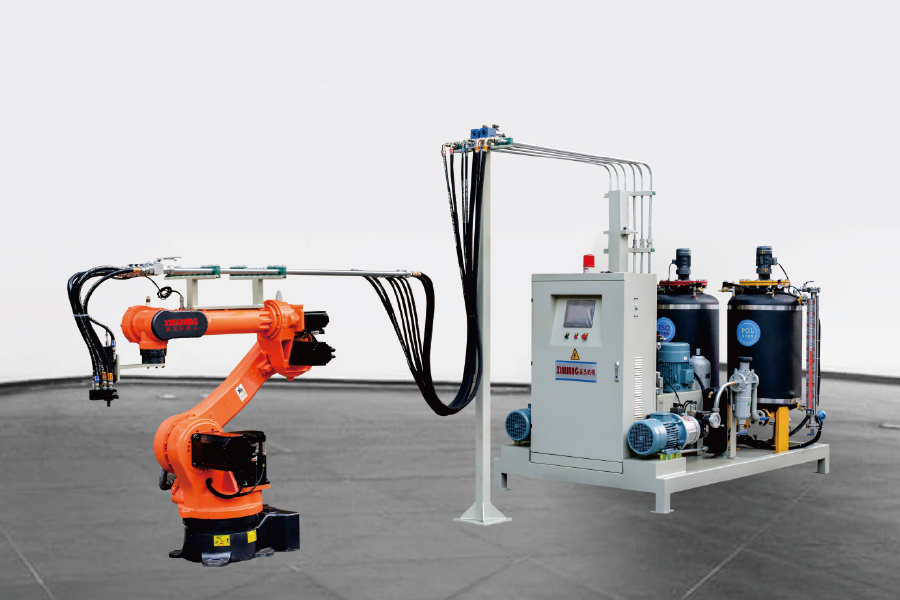
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください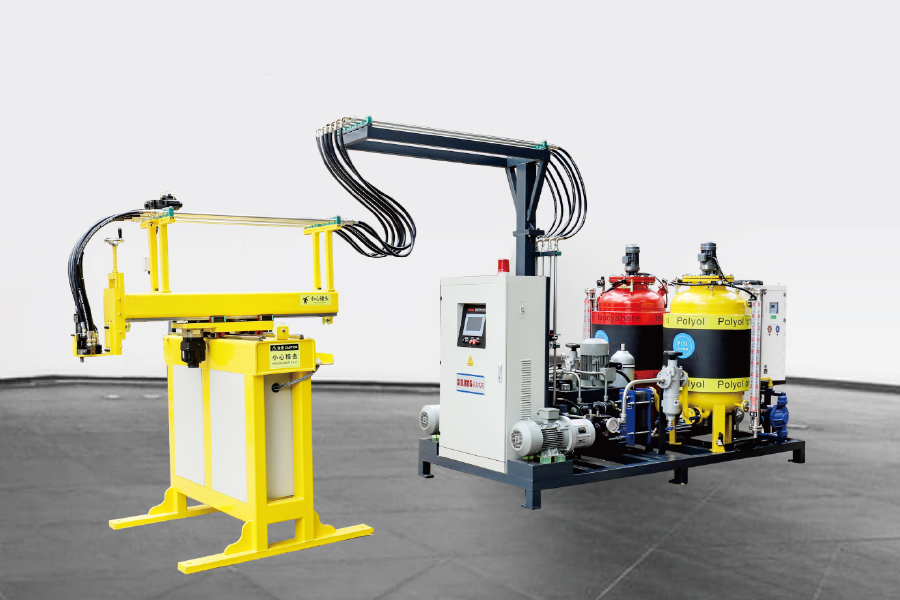
サーボモーターコントロールを介して、3軸マニピュレーターを使用し、プログラムのプログラミング、発泡機器と組み合わせ、パイプラインと高圧ミキシングヘッドを接続し、24時間の自動生産を実現するため、...
詳細を参照してください
従来のポリウレタン高圧発泡注入機は、180°回転噴射のためにロッカーアームを使用します。ロッカーの腕の長さをカスタマイズできます。ほとんどのポリウレタン製品型に適しています。労働者は注射に使用さ...
詳細を参照してください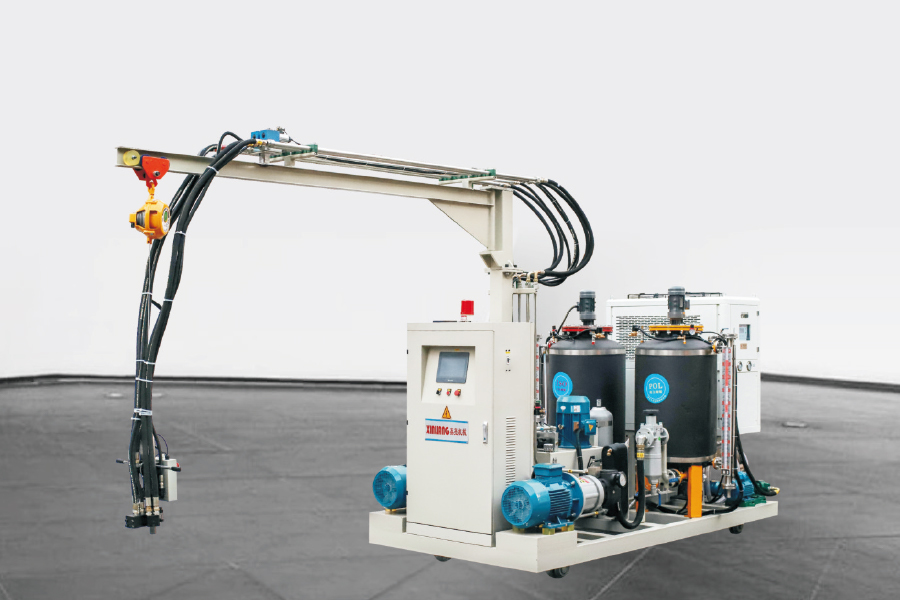
トラックを備えた2成分ポリウレタン高圧発泡噴射機は、従来の泡立て機と同じ構成を持ち、2つの主要なコンポーネントで構成されています。トラックシステム:通常、ワークショップフロアまたはワークベンチに...
詳細を参照してください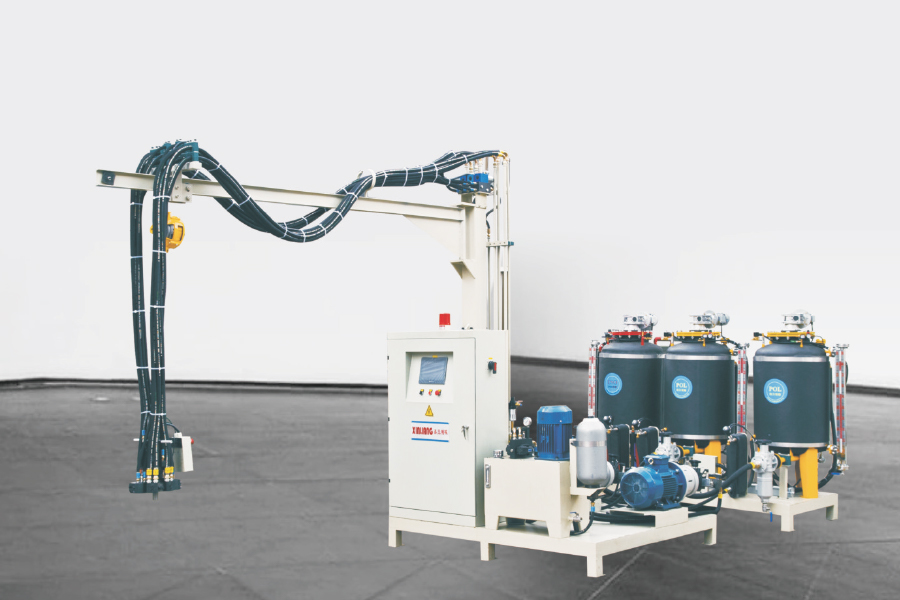
3成分ポリウレタン高圧発泡注入機 1つのISOタンクと2つのポリタンクがあります。デュアル密度ポリウレタン製品を生産できます。材料回路の流れは、変換バルブによって制御されます。特...
詳細を参照してください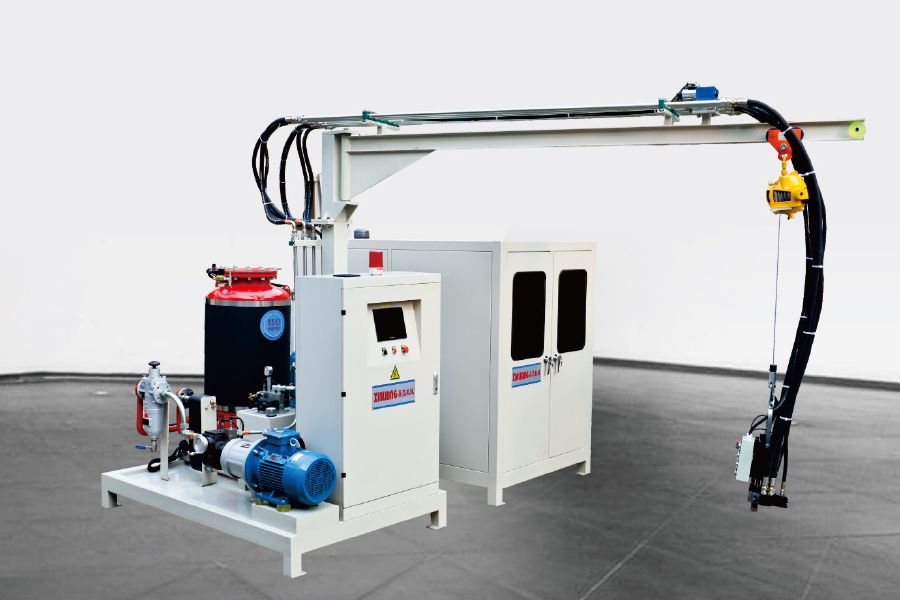
シクロペンタンポリウレタン高圧泡注入機は、ポリにシクロペンタンが含まれていることを意味します。シクロペンタン原材料には、生産環境に特定の要件があります。したがって、原材料貯蔵タンクでは、タンクの...
詳細を参照してください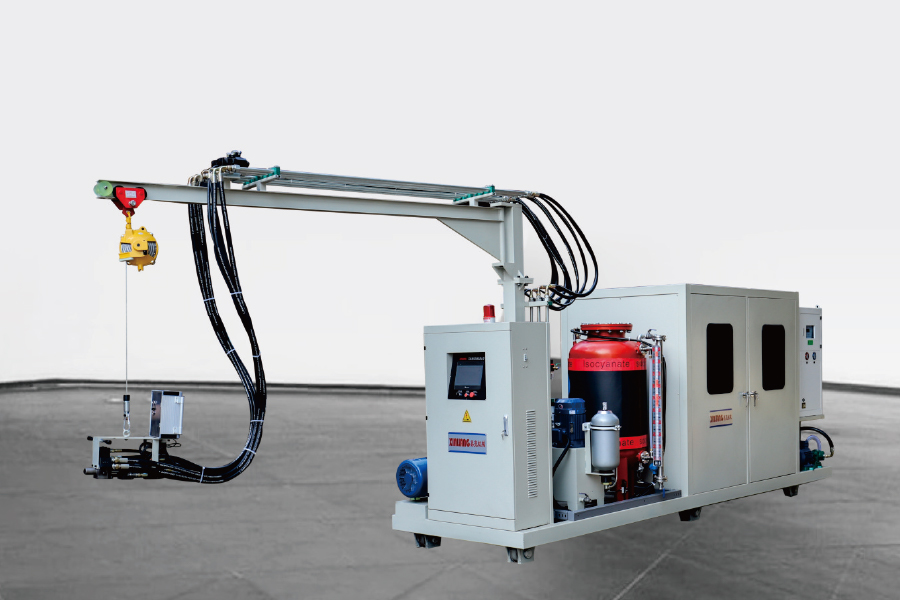
構成は、シクロペンタン高圧発泡機と同じです。唯一の違いは、注射のために機械を移動する必要がある一部の顧客工場では、機械の下に車輪があることです。周波数コンバーターの調整により、注射および生産中に...
詳細を参照してください
シクロペンタン前Xingシステムの作業原則 特定の式に従って、イソシアネート、ポリエーテルポリオール、触媒、泡、炎症剤などのさまざまなポリウレタン原材料を正確に測定および混合し、ポリウレタ...
詳細を参照してください