Xinliang Machineryは、常に「人志向の顧客、最初の、正直な管理、および双方にとって有利な協力」のビジネス哲学を遵守しています。
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してくださいキャビネットの発泡を社内で導入することを決定した冷蔵庫工場は通常、同じ質問から始まります。目標が安定した密度、ボイドなし、および 5 分未満の脱型時間である場合、ポリウレタン フォーム製造業者は実際に何を要求するのでしょうか?答えがマシンのデータシートに印刷されることはほとんどありません。それは、混合比、2 つのコンポーネントの温度、ショットがキャビティに配置される方法に影響します。
短いバージョン: ポリウレタンフォームの製造は、化学反応を伴う精密計量プロセスです。比率、混合エネルギー、噴射パターンを制御すると、フォームは予測どおりに動作します。どれか 1 つでも制御を失うと、どんなに金型圧力をかけても部品を救うことはできません。
以下のセクションでは、原料タンクから脱型ステーションまでのプロセスをたどり、高圧システムと低圧システムがどこで分岐するかを説明し、どの生産規模に適した設備構成を説明します。
2 つの液体の流れがミキシング ヘッドで合流します。 A 側はポリオール ブレンドです: ポリオール、触媒、界面活性剤、発泡剤、そして多くの硬質配合物では水です。 B 側はイソシアネートで、ほとんどの場合、硬質フォームの場合はポリマー MDI、または軟質グレードの場合は MDI/TDI ブレンドです。ミキシングヘッドの下流にあるものはすべて、これら 2 つの流れを正しい比率、温度、圧力で正しい瞬間に供給するために存在します。
この比率は、購入時に通常よりも注目される価値があります。硬質フォームは通常、約 100 ~ 110 の指数で実行されます。この指数は、実際のイソシアネートの充填量を化学量論的要件と比較します。数パーセントの変動により、セル構造、圧縮強度、および型からの離型動作が変化し、一度泡が立ち上がると修正するのは非常に困難です。
これらのウィンドウは配合によって設定されますが、マシンがすべてのサイクルで同じショット重量、比率、混合品質を繰り返す場合にのみ再現可能です。
きちんと稼働しているラインでは、部品が冷蔵庫のキャビネットであれ、車のシートパッドであれ、ポリウレタンフォームの製造は決まった順序に従って行われます。
以下の図は、これらの手順が一般的な高圧発泡設備にどのようにマッピングされるかを示しています。
装置に関する最大の決定事項は混合原理です。これにより、メンテナンス ルーチン、溶剤の使用、ラインが確実に処理できる最小ショット サイズが決まります。
| アイテム | 高圧発泡 | 低圧発泡 |
|---|---|---|
| 混合方法 | 小さなチャンバー内での衝突混合 | 混合チャンバー内での機械的撹拌 |
| 使用圧力 | およそ100~200バール | およそ5~20バール |
| チャンバーの洗浄 | 通常、ショットの間に自動クリーニングが行われます | 通常は溶剤のフラッシングが必要です |
| 小ショット再現性 | 非常に高い | チャンバー容積による制限 |
| 代表的な用途 | 冷蔵キャビネット、自動車部品、テクニカルフォーム | 家具、硬質パネル、少量の仕事 |
ほとんどのプラントは 1 台の高圧射出成形機から開始し、後で自動化を追加します。最初の決定は 2 成分か 3 成分です。2 成分ユニットではポリオールとイソシアネートが計量され、3 成分ユニットでは 3 番目のストリーム、通常はポリオールに事前にブレンドできない発泡剤、顔料、または添加剤が追加されます。
 二液性ポリウレタン高圧発泡射出機 従来のポリウレタン高圧発泡射出機は、ロッカーアームを使用して180°回転射出を行っていました。ロッカーアームの長さはカスタマイズ可能です。それは私... 製品を見る→
通常、利益は実際の速度ではなく再現性から得られます。ショット重量をタイトなバンド内に保持するマシンは、単にサイクルが速いマシンよりもはるかに確実にスクラップと過剰梱包を削減します。
単一の機械と固定された金型は、ある程度まではうまく機能します。離型時間が、1 つの金型の装填、閉鎖、発泡、硬化、およびアンロードに必要な時間よりも短くなると、その金型は機械を忙しくさせることができなくなります。これがライン レイアウトが埋めるように設計されたギャップであり、それが理由です。 ポリウレタン発泡装置 範囲は複数のアーキテクチャに分割されます。
 ターンテーブル発泡射出機生産ライン ターンテーブル発泡射出機の生産ラインは、コアコンポーネントとしてターンテーブルと減速モーターを備えており、ターンテーブル上には複数の金型ステーションがあります... 製品を見る→
タクトタイムとパーツミックスでお選びください。多くの異なる部品を稼働させるプラントでは、通常、より長い硬化ループよりも迅速な金型交換の方が多くの利益が得られます。
発泡剤の選択により、断熱性能とライン周りの安全装置の両方が決まります。シクロペンタンは、地球温暖化係数が低いため、冷蔵庫のキャビネットや硬質断熱パネルに一般的に選択されていますが、可燃性であるため、現場での換気、電気分類、および材料の取り扱い手順が変化します。
シクロペンタン プレミックス システムは、制御された温度と圧力の下で発泡剤をポリオールにブレンドするため、混合されたポリオールは、すでに発泡剤が入った射出機に到達します。ミキシングヘッドで液体シクロペンタンを個別に注入する場合と比較して、予混合によりセル構造がより均一になり、濃縮された可燃性液体が閉ループ内に保持されます。
 シクロペンタンプレミックスシステム シクロペンタン予混合システムの動作原理 イソシアネート、ポリエーテルポリオール、触媒、発泡剤などの各種ポリウレタン原料を正確に計量し混合します。 製品を見る→
古いフルオロカーボン システムから転換するプラントの場合、既存の射出成形機を最新のシールと改訂された制御パラメータで維持できることが多いため、プレミックス ルートがより管理しやすいパスとなることがよくあります。
機器が設置され、校正されると、ほとんどの品質問題の原因となるいくつかの変数が考慮されます。
ボイドやショートショットから密度変動や表面ブリスターに至るまで、ほとんどの欠陥は、これら 5 つのうちのいずれかに遡ります。パラメータをランダムに調整するよりも、順番に作業するほうが高速です。 一般的な PU フォームの欠陥とその修正 は、初めて障害が発生した場合に役立つチェックリストです。
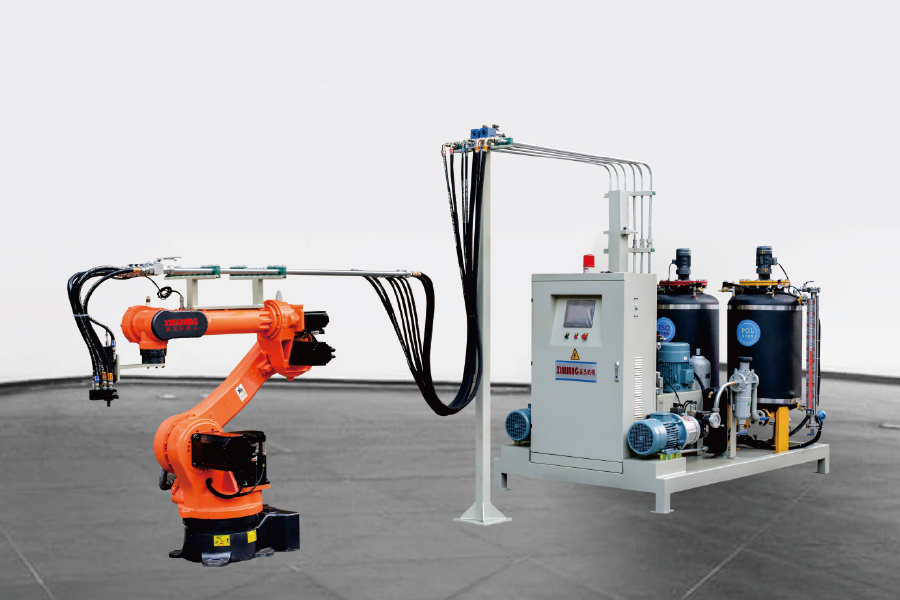
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください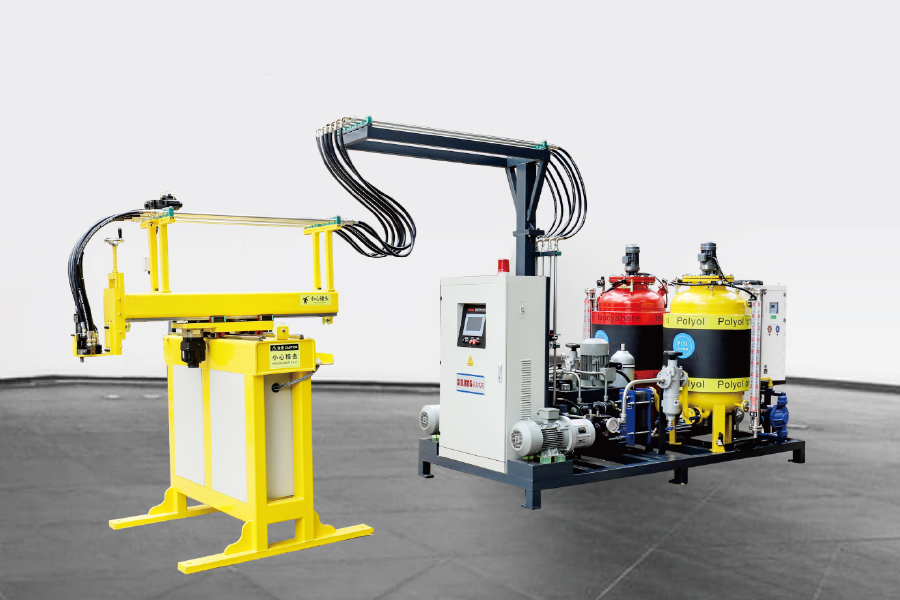
サーボモーターコントロールを介して、3軸マニピュレーターを使用し、プログラムのプログラミング、発泡機器と組み合わせ、パイプラインと高圧ミキシングヘッドを接続し、24時間の自動生産を実現するため、...
詳細を参照してください
従来のポリウレタン高圧発泡注入機は、180°回転噴射のためにロッカーアームを使用します。ロッカーの腕の長さをカスタマイズできます。ほとんどのポリウレタン製品型に適しています。労働者は注射に使用さ...
詳細を参照してください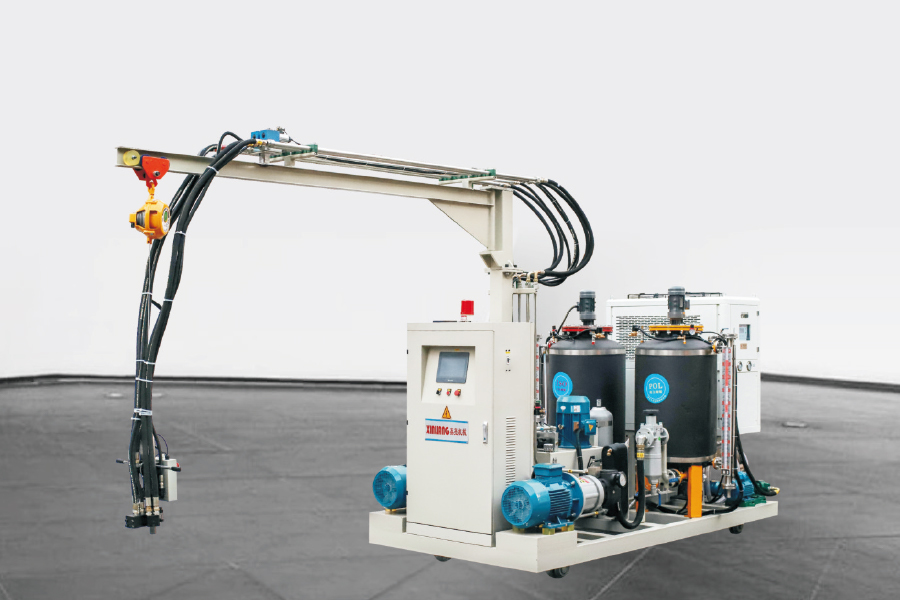
トラックを備えた2成分ポリウレタン高圧発泡噴射機は、従来の泡立て機と同じ構成を持ち、2つの主要なコンポーネントで構成されています。トラックシステム:通常、ワークショップフロアまたはワークベンチに...
詳細を参照してください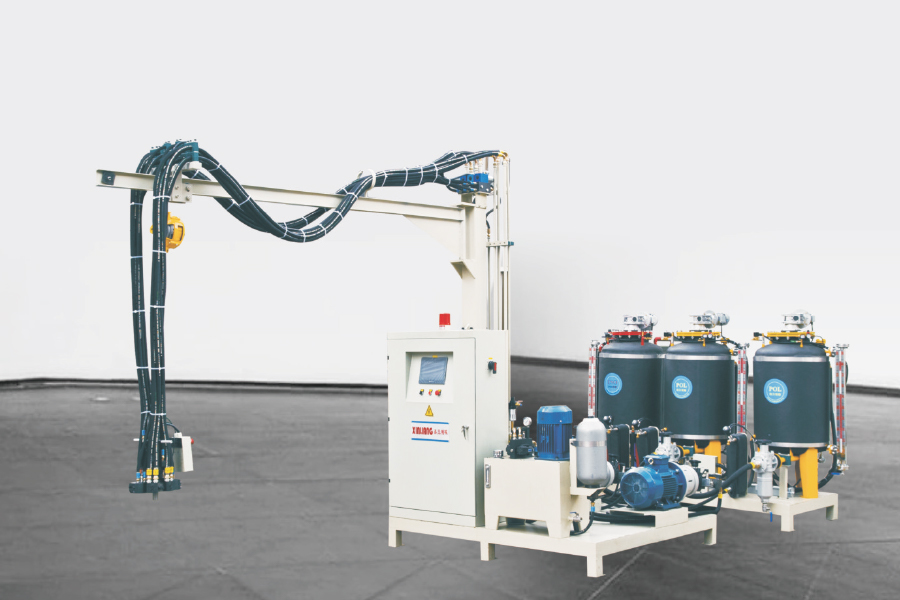
3成分ポリウレタン高圧発泡注入機 1つのISOタンクと2つのポリタンクがあります。デュアル密度ポリウレタン製品を生産できます。材料回路の流れは、変換バルブによって制御されます。特...
詳細を参照してください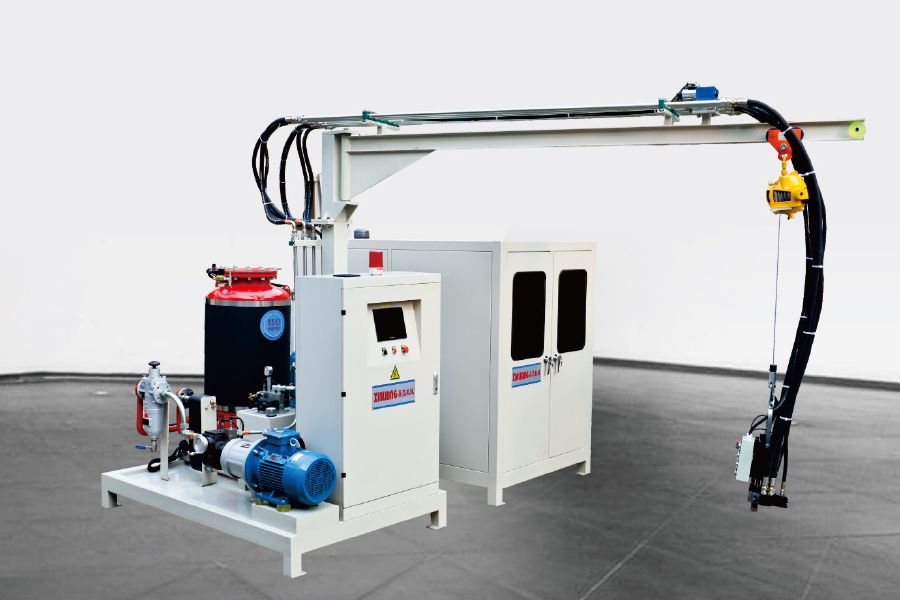
シクロペンタンポリウレタン高圧泡注入機は、ポリにシクロペンタンが含まれていることを意味します。シクロペンタン原材料には、生産環境に特定の要件があります。したがって、原材料貯蔵タンクでは、タンクの...
詳細を参照してください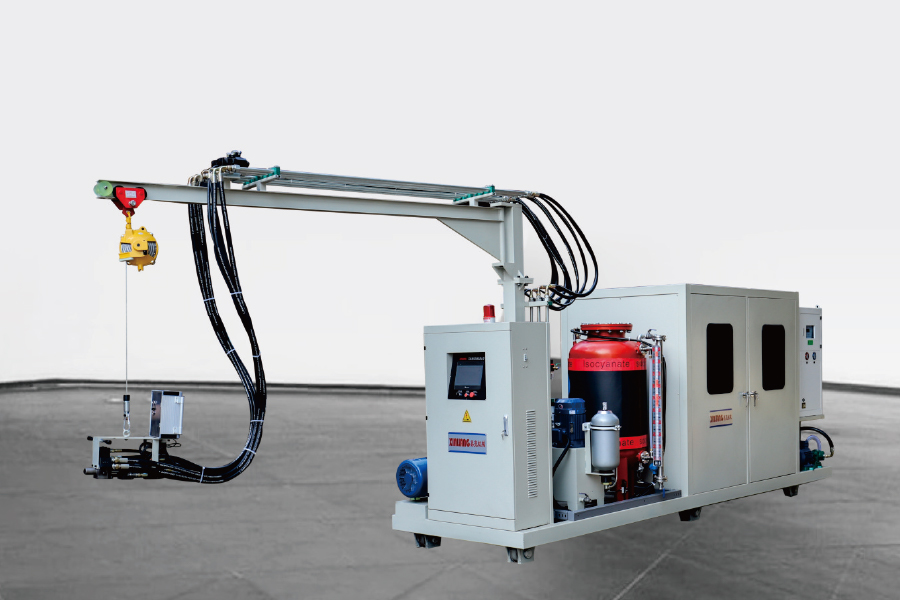
構成は、シクロペンタン高圧発泡機と同じです。唯一の違いは、注射のために機械を移動する必要がある一部の顧客工場では、機械の下に車輪があることです。周波数コンバーターの調整により、注射および生産中に...
詳細を参照してください
シクロペンタン前Xingシステムの作業原則 特定の式に従って、イソシアネート、ポリエーテルポリオール、触媒、泡、炎症剤などのさまざまなポリウレタン原材料を正確に測定および混合し、ポリウレタ...
詳細を参照してください