Xinliang Machineryは、常に「人志向の顧客、最初の、正直な管理、および双方にとって有利な協力」のビジネス哲学を遵守しています。
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してくださいサンドイッチパネルのラインに足を踏み入れると、プレスやダブルベルトが注目を集めます。通常、お金は別の場所、つまりミキシングヘッドで節約されるか失われます。同一の成形ハードウェアを備えた 2 つのラインが非常に異なるスクラップ率で稼働する可能性があります。これは単に、1 つはポリオールとイソシアネートの比率を安定に保ち、均等なショットを配置する一方で、もう 1 つはシフト間で変動するためです。
これが前もっての結論であり、それは両方の生産ルート、つまり可動フェーシングにフォームを流し込む連続二重ベルト ラインと、トラックまたはロボットに取り付けられたヘッドがキャビティに計量されたショットを射出する金型ベースのラインに当てはまります。このガイドの残りの部分では、ポリウレタン サンドイッチ パネル機械に実際に含まれるもの、発泡装置がどこで利益を得るのか、どの仕様が発注書に記載する価値があるのかを詳しく説明します。
このフレーズはゆるやかに使われます。一部のサプライヤーは完全なラインを意味します。多くの場合、購入者は発泡装置のみを指します。動作中のシステムには通常、次の 5 つのブロックがあります。
連続線と不連続線はこのコアを共有しますが、ロード方法は異なります。連続したラインでは、ヘッドが固定され、ベルトがその下を移動することがよくあります。出力は毎分キログラム単位で測定され、単発の精度よりも長時間の稼働にわたる比率の安定性が重要です。モールド ライン上でヘッドが移動し、単位はショットあたりのグラム数です。40 kg/m3 で 50 mm のコアを備えた 1,200 × 2,400 mm のパネルには、クリーム時間が経過する前に均等に配置された約 6 キログラムのフォームが必要です。
高圧機械は、小さな混合チャンバー内で 2 つの流れを 100 ~ 200 バールで衝突させ、その衝突のエネルギーによって混合が行われます。低圧機械は、およそ 5 ~ 20 バー で成分を機械的に撹拌し、一般にセル構造の形成には核生成空気に依存します。
EN 14509 などのパネル規格や公開されている機器データによれば、硬質 PU パネルのコアは通常 30 ~ 50 kg/m3 と指定されています。ボイドなしでそのバンドの下端に到達できるかどうかは、セル構造がどれだけ細かく均一であるかによって決まります。これは、粗いセルはラミネーターの圧力で崩壊し、パネル幅全体にわたって密度のばらつきが残るためです。
同じ論理が接着にも当てはまります。つまり、インピンジメント混合フォームが対面スキンをより一貫して濡らすため、鋸引きや取り扱い中の層間剥離のリスクが軽減されます。
 ロッカーアーム付き二液型ポリウレタン高圧発泡射出機 180° ロッカー アーム射出、PLC 制御、および金型ベースのパネル製造用の HB-20 ~ HB-400 モデルを備えた 2 成分高圧 PU 発泡射出機です。 製品を見る→
モールドベースのパネル製造では、トラック、XY ガントリー、またはロボット搭載ヘッドを備えた 2 成分高圧発泡射出成形機が通常の出発点となります。最初に最大ショット重量、レシオウィンドウ、トラバース速度を修正します。ライン上のその他すべては、これら 3 つの数字に合わせて調整できます。
パネル ファミリが固定されたら、サイズ設定は簡単な作業です。最大パネル体積にターゲット密度を乗算して最大ショット重量を取得し、次に 1 時間あたりのパネル数とそのショットを乗算して、1 分あたりのキログラム単位の連続出力を取得します。バイヤーが忘れがちな 2 つの数字は、ポンプが全出力範囲にわたって保持する必要があるレシオ ウィンドウと、金型レイアウトに要求されるヘッドの位置決め精度です。
| 決定点 | 連続二重ベルトライン | 不連続なモールドまたはカルーセルライン |
|---|---|---|
| 一般的なバッチサイズ | ロングラン、1 つのパネル ファミリー、大量生産 | 小規模から中規模のバッチ、頻繁な製品変更 |
| 発泡装置が保持しなければならないもの | kg/min 単位の出力と長時間の稼働にわたる比率の安定性 | ショット重量の精度とヘッド位置の再現性 |
| 頭の動き | 流動点を固定または横断し、その下の移動ベルト | トラック、XYガントリーまたは6軸ロボット |
| 発泡剤の取り扱い | 大規模なプレミックスおよび安全システムを備えたペンタンまたは HFO | 同じ化学的性質、より少ない緩衝液量 |
| 最初に指定してください | 目標密度での kg/min、ベルト速度範囲、サイドシール設計 | ショットサイズ範囲、モールド数、サイクルタイム |
カラーペースト、触媒パッケージ、または PIR 配合用の別個のポリオールなど、3 番目のストリームが必要な場合、3 成分の機械がメインラインに添加剤を強制的に流す代わりに、独立した計量回路を追加します。
 三液型ポリウレタン高圧発泡射出機 カラーペースト、触媒、または PIR ポリオール用の独立した計量回路を追加し、ISO タンク 1 つと POLY タンク 2 つを備え、二重密度機能を備えています。 製品を見る→
まだ構成を比較している場合は、 PU フォーム製造装置の完全なバイヤーズ ガイド 同じ仕様のステージをパネルごとにウォークスルーします。
発泡剤の選択により、ほとんどの購入者の予想以上に機器の形状が変わります。 HFC はモントリオール議定書のキガリ修正条項に基づいて段階的に削減されており、パネル製造業者は主にシクロペンタン、HFO ブレンド、または水を利用したシステムに移行しています。シクロペンタンは可燃性で沸点が低いため、防爆電気機器、窒素ブランケット、換気、ガス検知、液体が大気に触れない閉ループなどの機械の仕様が変わります。
ペンタンを直接注入する代わりに、最初にペンタンをポリオールと事前に混合することもできます。プレミックス システムはブレンドを制御された温度と圧力に保ち、ミキシング ヘッドに到達する発泡剤の濃度を安定させます。これは、ペンタン吹き込みパネルの密度ドリフトや表面欠陥の通常の原因です。また、流動点で放出される遊離ペンタンも減少しますが、これは安全性とコストの両方にとって重要です。
 ポリウレタン発泡用シクロペンタンポリオールプレミックスシステム 多段タンク、計量ポンプ、PLC 制御、二次撹拌を使用して、ミキシングヘッド前のペンタン濃度を安定させ、ペンタン吹き込みパネルラインの密度ドリフトを低減します。 製品を見る→
すでにペンタンを使用しているラインでは、新しい計量ユニットを検討する前に、プレミックスユニットが密度変動を抑える最も安価な方法であることがよくあります。
金型ベースのラインでは、シーケンスは固定されています。オペレーターまたはロボットが下面を配置し、キャリアがミキシングヘッドの下で割り出し、ヘッドがキャビティを移動しながらショットを流し込み、上面を配置して金型を閉じ、フォームがゲル化する間プレスを保持し、パネルが型から外されてトリミングされます。サイクル時間は機械ではなく化学反応によって設定されますが、そのサイクルが理論上の最小値で実行できるかどうかは機械が決定します。
このレイアウトの 2 つの詳細がサイクル タイムを左右します。 1 つ目は、フォームがまだ液体である間にヘッドが移動しなければならない距離です。トラバースが遅いと、キャビティが短くなるか、クリームタイムが長くなります。 2 つ目は金型温度です。これが、パネル ラインが通常、金型回路を計量ユニットと同じ制御システムに結び付ける理由です。
署名する前に、次の 7 つのポイントを書面に記入してください。
寧波を拠点とする企業として ポリウレタン発泡装置メーカー 計量ユニット、ミキシングヘッド、生産ラインに取り組んでいると、ほとんどの問い合わせで同じパターンが見られます。成形ハードウェアは詳細に指定されていますが、フォーム側は最後の瞬間まで残されています。それは間違った方向です。
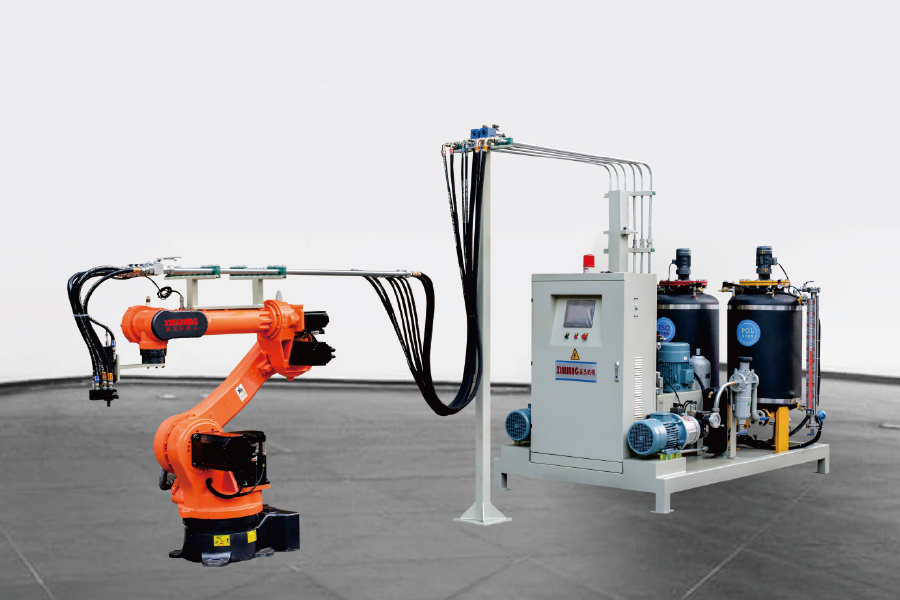
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください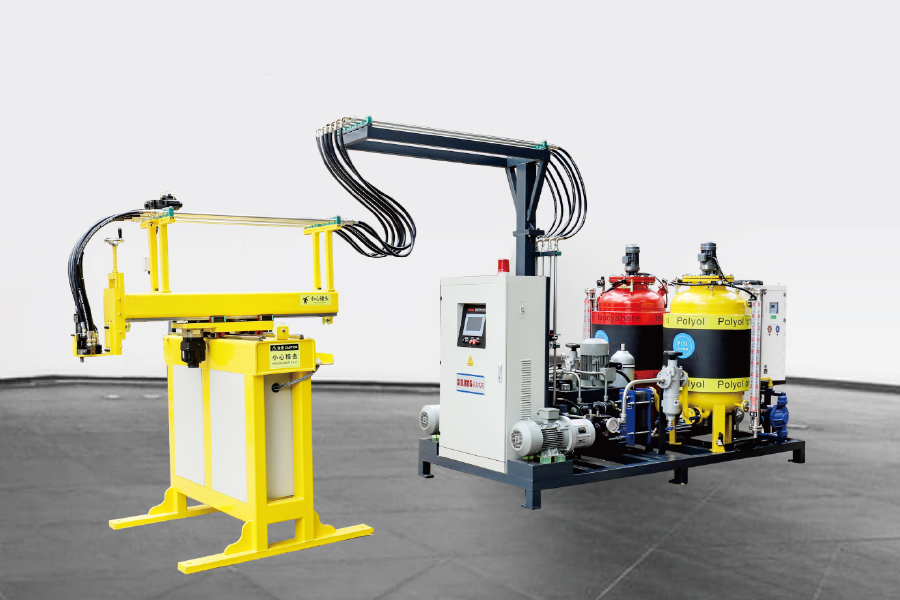
サーボモーターコントロールを介して、3軸マニピュレーターを使用し、プログラムのプログラミング、発泡機器と組み合わせ、パイプラインと高圧ミキシングヘッドを接続し、24時間の自動生産を実現するため、...
詳細を参照してください
従来のポリウレタン高圧発泡注入機は、180°回転噴射のためにロッカーアームを使用します。ロッカーの腕の長さをカスタマイズできます。ほとんどのポリウレタン製品型に適しています。労働者は注射に使用さ...
詳細を参照してください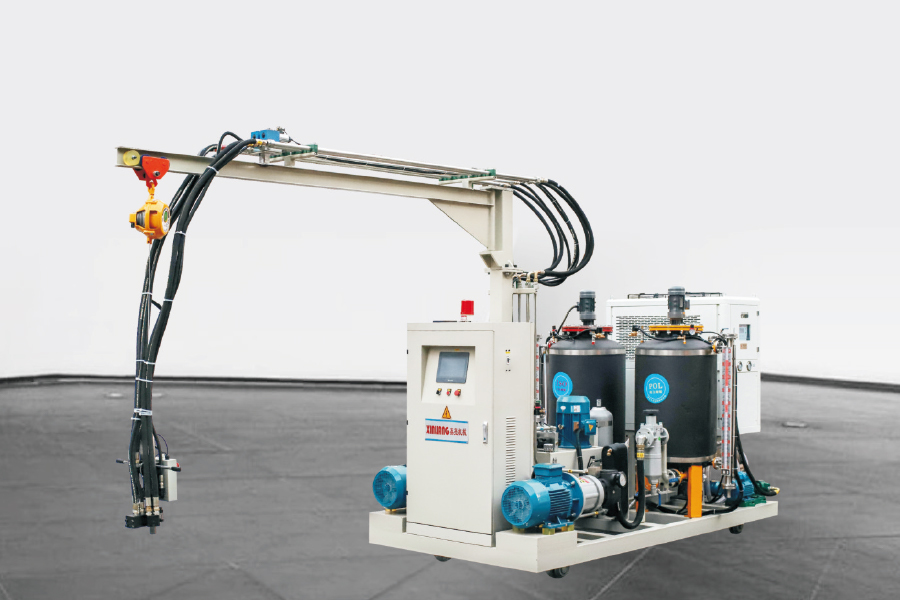
トラックを備えた2成分ポリウレタン高圧発泡噴射機は、従来の泡立て機と同じ構成を持ち、2つの主要なコンポーネントで構成されています。トラックシステム:通常、ワークショップフロアまたはワークベンチに...
詳細を参照してください
3成分ポリウレタン高圧発泡注入機 1つのISOタンクと2つのポリタンクがあります。デュアル密度ポリウレタン製品を生産できます。材料回路の流れは、変換バルブによって制御されます。特...
詳細を参照してください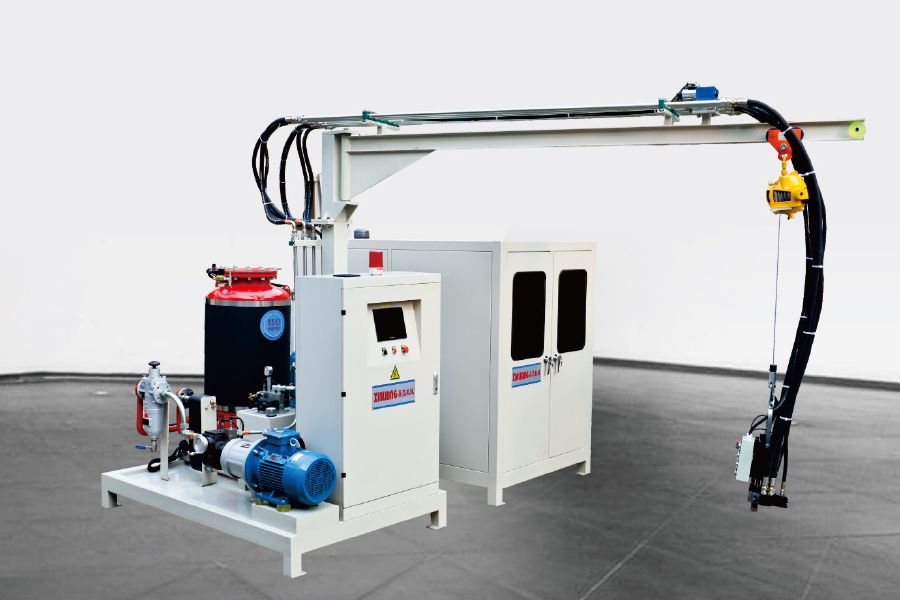
シクロペンタンポリウレタン高圧泡注入機は、ポリにシクロペンタンが含まれていることを意味します。シクロペンタン原材料には、生産環境に特定の要件があります。したがって、原材料貯蔵タンクでは、タンクの...
詳細を参照してください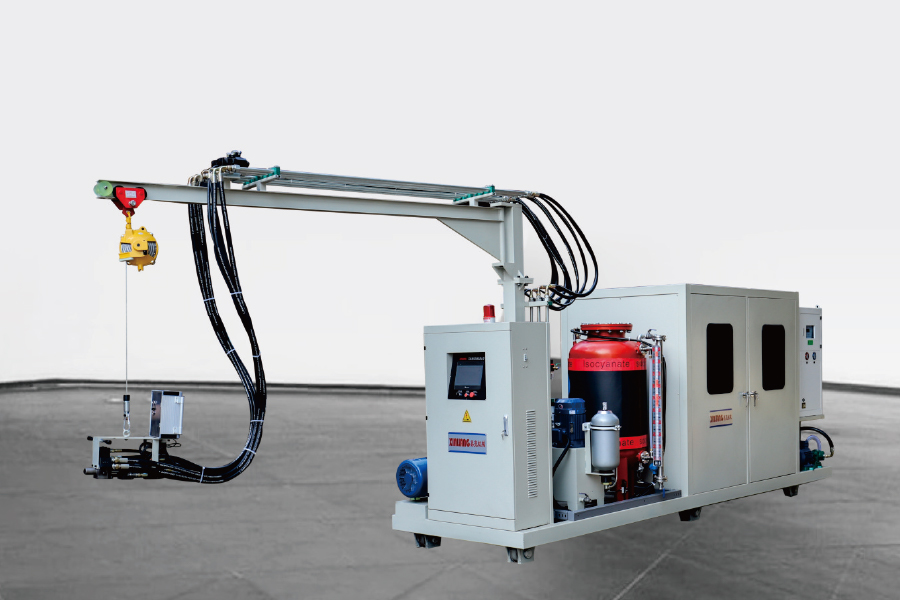
構成は、シクロペンタン高圧発泡機と同じです。唯一の違いは、注射のために機械を移動する必要がある一部の顧客工場では、機械の下に車輪があることです。周波数コンバーターの調整により、注射および生産中に...
詳細を参照してください
シクロペンタン前Xingシステムの作業原則 特定の式に従って、イソシアネート、ポリエーテルポリオール、触媒、泡、炎症剤などのさまざまなポリウレタン原材料を正確に測定および混合し、ポリウレタ...
詳細を参照してください