Xinliang Machineryは、常に「人志向の顧客、最初の、正直な管理、および双方にとって有利な協力」のビジネス哲学を遵守しています。
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください顧客が、20 mm の壁全体で 80 kg/m3 の一定の密度を保持し、閉じた表面スキンを形成し、90 秒のサイクルに適合する必要があるフォーム コンポーネントを求めていることを想像してください。化学ならそれができる。本当の問題は、機器、材料供給、ライン レイアウトが各サイクルで同じ比率とショット重量を維持できるかどうかです。カスタム PU フォームの製造はシステムの問題として扱う必要があります。射出成形機、プレミックス手法、金型の取り扱い、品質チェックは、部品ごとに組み立てるのではなく、一緒に設計する必要があります。
マシンを選択する前に、部品の物理的ターゲットを定義します。これは、軟質フォーム、半硬質フォーム、硬質フォームのいずれかを選択し、成形と加工による切断のどちらがより良い方法であるかを決定することを意味します。これらの選択によって、信頼性の高い生産に必要な材料ファミリー、発泡剤、生産ラインが決まります。
製造されたフォームは大きなブロックから始まり、形状に合わせて切断されます。これは、少量、単純なジオメトリ、および迅速なプロトタイプに役立ちます。成形フォームは最終部品に適合するキャビティを使用するため、寸法制御が向上し、繰り返し生産の労力が軽減されます。中量から大量のカスタム PU フォームの生産のほとんどでは、成形フォームがより安定した方法です。
通常、発泡体の種類は機械的要件によって決まります。柔軟なフォームはエネルギーを吸収して元の形状に戻るため、座席や梱包材によく使われています。半硬質フォームは圧縮に耐え、アームレストや保護インサートに使用されます。硬質フォームは断熱性と構造強度を提供します。各ファミリーには異なるターゲット密度範囲と処理ウィンドウがあるため、機器について議論する前にこの仕様を修正することが賢明です。
カスタム PU フォームを繰り返し生産するには、高圧射出機が中心的な要素となります。小さな混合チャンバー内でポリオールとイソシアネートを衝突させ、迅速に反応する微細な分散液を生成します。ショットの重量は計量ポンプによって制御されるため、構成比はショットごとに狭い許容範囲内に留まります。
2 成分機械はポリオールとイソシアネートを処理するため、多くの単純な配合には十分です。フォーミュラに難燃剤、カラーペースト、または第 2 の樹脂などの第 3 のストリームが含まれる場合、3 成分ユニットにより手動での事前ブレンドが回避され、変動が減少します。あ 三液式高圧発泡射出機 安定したマルチストリーム加算が必要な場合に実用的な選択肢です。
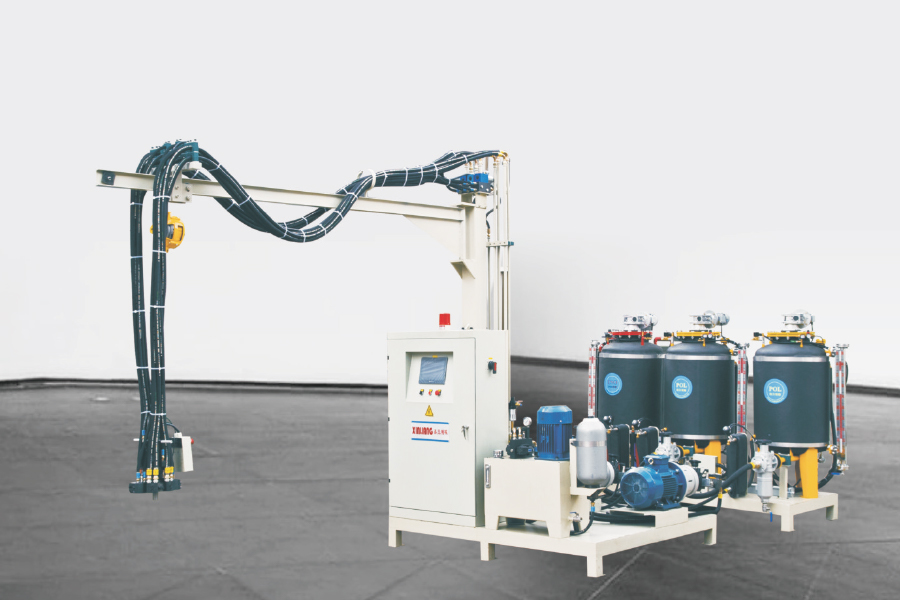 三液性ポリウレタン高圧発泡射出機の製造 寧波新良機械有限公司は、中国の三成分ポリウレタン高圧発泡射出成形機メーカーおよびODM/O... 製品を見る→
高圧マシンは自動洗浄ミキシングヘッドを使用しており、硬化した材料が次のショットに影響を与えるのを防ぎます。ただし、ミキシングヘッドのサイズ、ショット範囲、およびコンポーネントの粘度制限を実際の配合と照らし合わせて確認する必要があります。各モジュールがどのように組み合わされるかを理解するには、 ポリウレタンフォーム生産ラインの主要コンポーネント カスタム変更について議論する前に。
断熱材、冷蔵庫、建築パネル用のカスタム PU フォーム製品の多くは、発泡剤としてシクロペンタンを使用しています。古い HFC または HCFC システムと比較して、オゾン層破壊の可能性がゼロであり、地球温暖化の可能性が低いです。シクロペンタンは可燃性であるため、生産環境とプレミックス装置は最初から安全を考慮して設計する必要があります。
シクロペンタンの直接注入は可能ですが、プレミックス システムは、混合ヘッドに到達する前に、制御された圧力と温度の下で発泡剤をポリオールにブレンドします。これにより均一性が向上し、投与ミスが回避されます。また、ラインでは 2 つまたは 3 つの安定した成分ストリームのみを処理するため、射出成形機のレイアウトも簡素化されます。正しいサイズの シクロペンタンプレミックスシステム より安全な動作範囲を維持しながら、配合の一貫性を維持できます。
 シクロペンタンプレミックスシステムメーカー、ODM/OEM工場 寧波新良機械有限公司は、中国のシクロペンタン プレミックス システム メーカーおよび ODM/OEM 工場、卸売サイクロペンタン プレミックス システムの製造です。 製品を見る→
すべてのシール、ホース、定量ポンプがシクロペンタンと互換性があるわけではありません。カスタム設定では、すべての接液部が発泡剤に対して定格されていること、およびタンクと予混合エリアにガス検出と換気が含まれていることを指定します。まだマシンのオプションを評価している場合は、このガイドの主要な選択ポイントを比較できます。 適切なシクロペンタン ポリウレタン発泡射出機の選択 .
機械と材料が定義されたら、次の重要な決定は、金型が射出ステーション内をどのように移動するかです。ライン レイアウトによって、サイクル タイム、労働力の要件、および床面積の効率が決まります。
環状またはリングコンベアは、多数の金型キャリアを使用して非常に高い生産量を処理します。 H 型ラインは直線の両面作業領域を提供し、大きな部品や不規則な部品に柔軟性を与えます。ターンテーブル ラインは回転プラットフォーム上で金型を編成し、1 つの射出ヘッドが小さな設置面積で複数のステーションに対応できるようにします。中~高出力の多くのメーカーは、 ターンテーブル発泡射出機生産ライン それはサイクルタイム、自動化、フロアスペースの効率性のバランスをとっているからです。
 ターンテーブル発泡射出機生産ラインメーカー、ODM/OEM工場 寧波新良機械有限公司は、中国のターンテーブル発泡射出成形機生産ラインメーカーおよびODM/OEM工場、製造工場です。 製品を見る→
以下の等角図は、典型的なターンテーブルのレイアウトを示しています。射出ヘッドが充填ステーションにある間、金型は回転テーブルの周囲で割り出されます。オペレーターまたはロボットは、反対側で仕上げと脱型を実行できます。
以下のレーダー チャートは、ターンテーブル、H タイプ、および環状レイアウトを 5 つの実用的な基準で比較しています。評価は例示的なものであり、特定の金型サイズと生産目標に合わせて再スコア化する必要があります。
品質上の問題は通常、密度の変動、表面の空隙、またはセル構造の不良として現れます。材料温度、比率精度、ショット重量という 3 つのチェックが最も重要です。 1 キログラムのショットでわずか数グラムの誤差があれば、立方メートルあたり数キログラムの密度が変化する可能性があるため、測光システムとその校正には常に注意を払う必要があります。
主要な発泡体グループのおおよその密度目標を以下に示します。実際の範囲は原材料システムと部品の形状によって異なるため、これらは最終仕様ではなく一般的なガイダンスとして扱ってください。
ショットに欠陥が生じるたびに、材料、洗浄時間、生産能力が犠牲になります。計量システムの安定化により無駄が削減され、自動ラインにより再現性が向上します。以下のグラフは、特に自動ターンテーブル ラインが単一マシンのセットアップを置き換えた場合に、生産量の増加に伴って一般的に単価がどのように低下するかを示しています。
スクラップを削減するための実際的な手順については、次の方法をお読みください。 PUフォーム加工で材料廃棄物を30%削減 。通常、最大の利益は、配合の変更によるものではなく、安定した計量とオペレーターの規律の向上によってもたらされます。
カスタムセットアップは射出成形機以上のものです。これには、プレミックスステーション、ラインレイアウト、制御システム、安全装置が含まれます。注文する前に、生産量、金型サイズ、材料システム、および地域の安全要件を定義します。以下の比較は単純な出発点であり、プロセスの試行に代わるものではありません。
| 生産アプローチ | 典型的な出力 | 一貫性 | 自動化 Level |
|---|---|---|---|
| 手動による金型搬送を備えた単一の高圧マシン | 低から中程度 | ショットごとに優れているが、オペレータ次第 | 低から中程度 |
| XY軸マニピュレータ搭載機 | 中 | とても良い | 中 |
| ターンテーブル foam injection line | 高 | 素晴らしい | 高 |
また、サプライヤーが実際の材料と金型を使用してテストを実行できるかどうかも確認してください。機械比の精度、混合品質、洗浄アクセス、可燃性発泡剤の安全機能は、データシートに記載されている最大ポンプ容量よりも重要です。
標準的な計量および混合装置を使用すると、泡密度を広範囲に調整できます。硬質断熱フォームは通常 25 ~ 70 kg/m3 程度から始まりますが、インテグラルスキンフォームは 700 kg/m3 以上に達する場合があります。正確な範囲は、ポリオール、イソシアネート、発泡剤の配合によって異なります。
配合に難燃剤、カラーペースト、追加の樹脂タンクなどの 3 番目のストリームが必要な場合、3 成分マシンにより独立した比率制御が可能になり、手動による予混合エラーが回避されます。
シクロペンタンはオゾン層破壊係数がゼロで地球温暖化係数も低いため、硬質および半硬質フォームで良好に機能します。プレミックス システムにより、射出前に発泡剤とポリオールが適切にブレンドされ、密度と熱性能が安定します。
検証済みのスループット、比率の精度、混合品質、簡単な洗浄、可燃性発泡剤の安全機能、プロセスの試運転とスペアパーツの供給をサポートするメーカーの能力を確認してください。
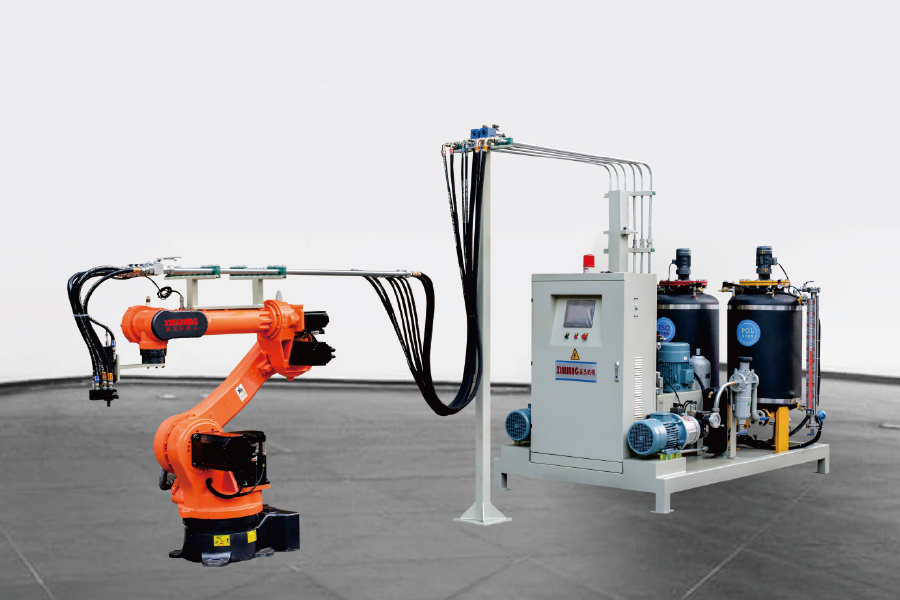
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください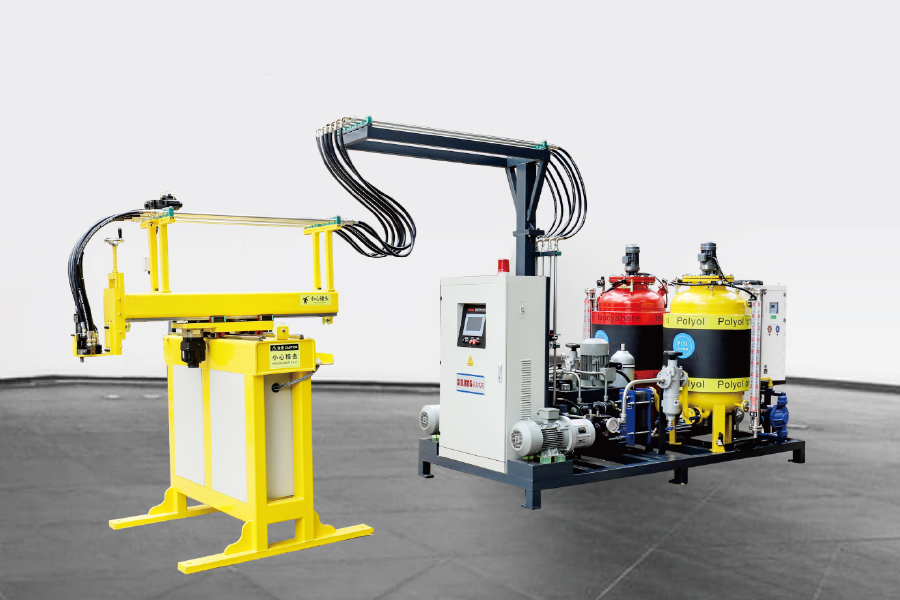
サーボモーターコントロールを介して、3軸マニピュレーターを使用し、プログラムのプログラミング、発泡機器と組み合わせ、パイプラインと高圧ミキシングヘッドを接続し、24時間の自動生産を実現するため、...
詳細を参照してください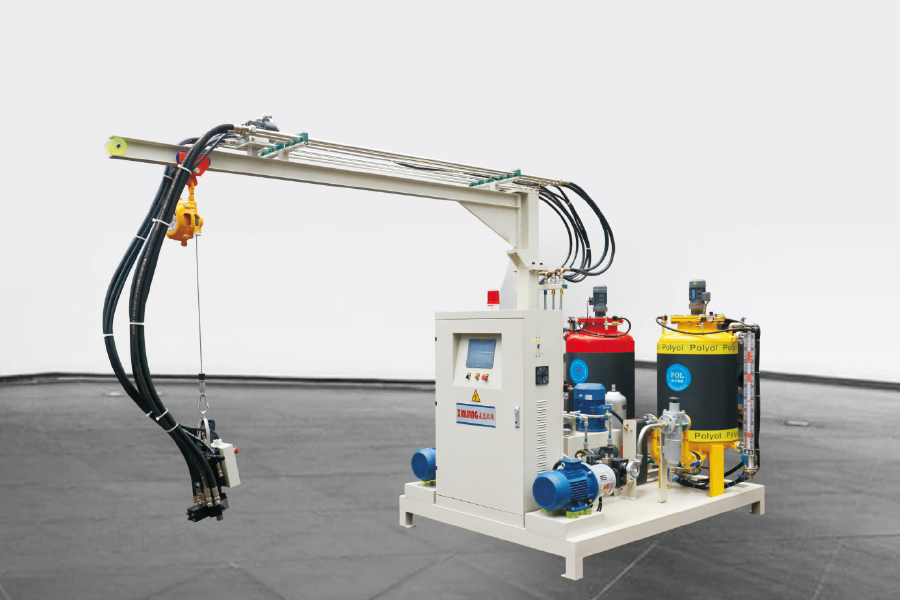
従来のポリウレタン高圧発泡注入機は、180°回転噴射のためにロッカーアームを使用します。ロッカーの腕の長さをカスタマイズできます。ほとんどのポリウレタン製品型に適しています。労働者は注射に使用さ...
詳細を参照してください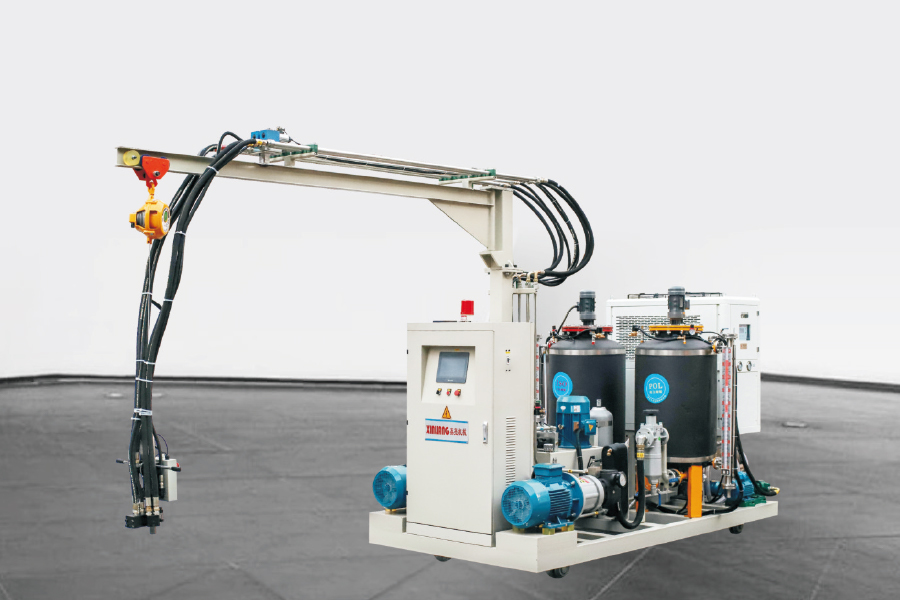
トラックを備えた2成分ポリウレタン高圧発泡噴射機は、従来の泡立て機と同じ構成を持ち、2つの主要なコンポーネントで構成されています。トラックシステム:通常、ワークショップフロアまたはワークベンチに...
詳細を参照してください
3成分ポリウレタン高圧発泡注入機 1つのISOタンクと2つのポリタンクがあります。デュアル密度ポリウレタン製品を生産できます。材料回路の流れは、変換バルブによって制御されます。特...
詳細を参照してください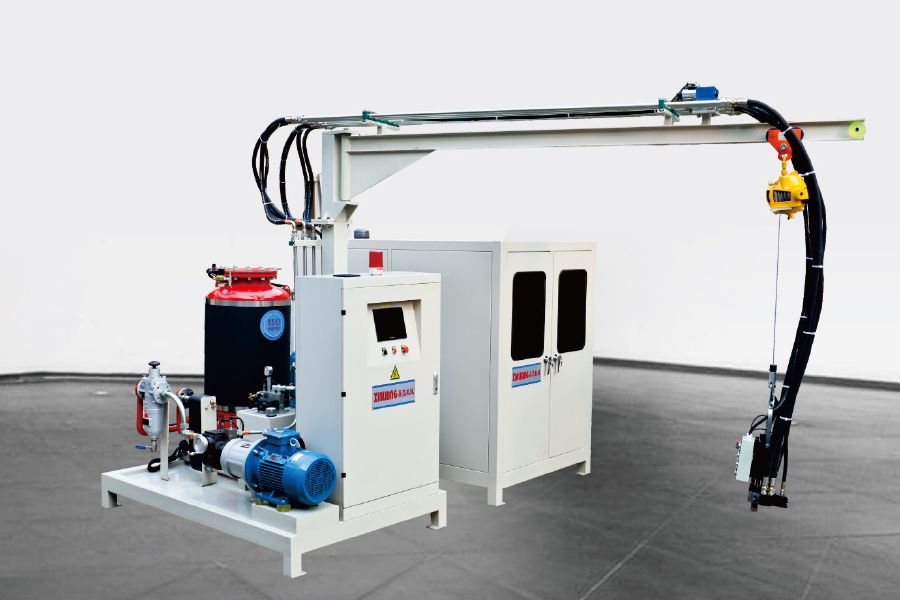
シクロペンタンポリウレタン高圧泡注入機は、ポリにシクロペンタンが含まれていることを意味します。シクロペンタン原材料には、生産環境に特定の要件があります。したがって、原材料貯蔵タンクでは、タンクの...
詳細を参照してください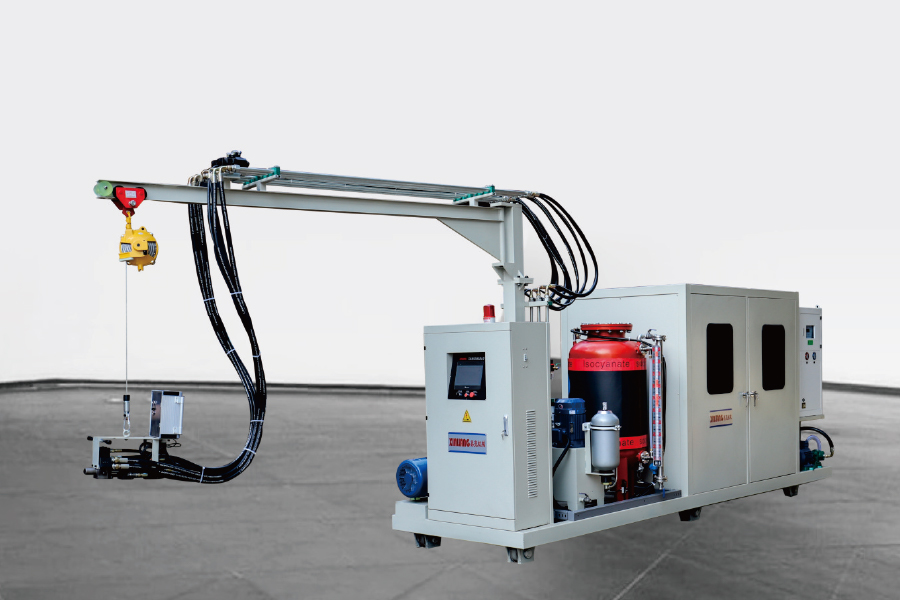
構成は、シクロペンタン高圧発泡機と同じです。唯一の違いは、注射のために機械を移動する必要がある一部の顧客工場では、機械の下に車輪があることです。周波数コンバーターの調整により、注射および生産中に...
詳細を参照してください
シクロペンタン前Xingシステムの作業原則 特定の式に従って、イソシアネート、ポリエーテルポリオール、触媒、泡、炎症剤などのさまざまなポリウレタン原材料を正確に測定および混合し、ポリウレタ...
詳細を参照してください