Xinliang Machineryは、常に「人志向の顧客、最初の、正直な管理、および双方にとって有利な協力」のビジネス哲学を遵守しています。
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してくださいポリウレタンフォームは、イソシアネートとポリオールブレンドという 2 つの液体化学ストリームを計量、混合、分配し、反応混合物を膨張させて固体の気泡プラスチックにすることによって製造されます。目に見える展開には数秒かかります。内部の化学反応により、何時間も強度が高まり続けます。密度、セル構造、絶縁値、耐荷重能力など、完成品で重要な要素はすべて、ミキシング ヘッド内で 2 つの流れが衝突した後の最初の瞬間にほぼ決まります。
冷蔵庫のドアの内側の硬い断熱層、車のシートの下の柔軟なクッション、建物の屋根の連続板など、ほとんどの人はプロセスではなく結果を知っています。これらはすべて、原料の準備、正確な計量、高圧混合、金型またはコンベヤーへの分配、膨張、硬化という同じ順序に従います。
ポリウレタンフォームは、イソシアネートがポリオールと反応すると形成されます。イソシアネートの -NCO 基はポリオールの -OH 基を攻撃してウレタン結合を形成し、短い液体分子を結合して長い固体ポリマーを形成します。この反応により熱が放出され、その発熱により気体が膨張し、フォームのセル構造が形成されます。
ほとんどの製剤では 2 つのガス発生ルートが並行して実行されます。
触媒はゲル化反応と発泡反応のバランスを制御し、シリコーン界面活性剤は成長中の細胞を安定化させて細胞が自重で崩壊しないようにします。これらのコンポーネントのいずれかの比率を変更すると、フォームが柔らかく柔軟な状態から、硬くて構造的なフォームに変化します。
典型的な硬質ポリウレタンフォームの配合は、ポリオール 100 部あたりの部数で表すと次のようになります。
| 原材料 | 反応における機能 | 代表的な部品 |
|---|---|---|
| ポリオール(ポリエーテル) | ポリマー主鎖。柔軟性を定義する | 100 |
| イソシアネート(MDI) | ポリマーを架橋します。強さを構築します | 40~60 |
| シクロペンタン | 物理発泡剤;細胞を作り出します | 10~15 |
| 水 | 化学発泡剤; CO2を放出します | 2~4 |
| シリコーン界面活性剤 | 上昇中のセルを安定化します | 1-2 |
| アミン/スズ触媒 | ゲル化とブロー速度のバランスをとる | 0.5~2 |
このグラフは、製造現場で重要な点を示しています。イソシアネート含有量は、重量でポリオール含有量の 40 ~ 60 パーセントにすぎませんが、どちらの流れでもわずか 1 ~ 2 パーセントの計量誤差がセルの構造、密度、接着力を変化させます。そのため、混合パドルではなく、高圧注入ポンプがフォームラインの真の心臓部となります。
シクロペンタンは、家電製品やパネルの発泡体については特に注意が必要です。フロン系発泡剤はオゾン層破壊係数がほぼゼロであるものの、可燃性であるため、フロン系発泡剤に取って代わりました。したがって、植物は安全なプレミックススキッド上で、または連続的なスキッドを介してポリオールに混合します。 シクロペンタンプレミックスシステム 。発泡剤の配送ルートは、家電用フォームの製造業者が最初に直面する決定事項の 1 つです。私たちのガイド 適切なシクロペンタン ポリウレタン発泡射出機の選び方 主なオプションについて説明します。
 シクロペンタン Premix System Manufacturers,ODM/OEM Factory 寧波新良機械有限公司は、中国のシクロペンタン プレミックス システム メーカーおよび ODM/OEM 工場、卸売サイクロペンタン プレミックス システムの製造です。 製品を見る→
どちらの成分も温度管理されたタンクに保管され、均一に保つために継続的に再循環されます。温度は粘度と反応性に直接影響します。ほとんどの MDI ベースのシステムは 20 ~ 35 °C の間に保たれます。ポリオールタンクには通常、界面活性剤、触媒、水がすでに入っており、プレミックススキッドを使用する場合はシクロペンタンも入っています。
高圧ポンプは、制御された出力と制御された比率で各成分をミキシングヘッドに送ります。最新の機械では、体積で約 ±0.5 ~ 1 パーセントの比率精度が示されています。イソシアネート側が高くなると、フォームが脆くなり、厚い部分が焦げる可能性があります。低く漂っているとセルが崩壊し、部品の構造強度が不足します。
高圧機械は機械的撹拌機を使用せずに混合します。 2 つの流れは約 120 ~ 180 バールで小さな部屋に入り、高速で正面衝突します。衝撃によって混合が行われ、ショットごとに油圧ピストンがチャンバーをフラッシュするため、ヘッド内で残留物が硬化することはありません。
反応液は、閉じた金型、開いた金型、またはコンベアに直接注入されます。成形品では、ショット重量または充填率と呼ばれる射出量によって最終密度が決まります。連続したスラブストック ラインでは、液体が移動トラフに注がれ、そこで上昇して長いブロックになります。
液体が静止すると、化学反応が始まります。混合物はクリーム状になり、膨らみ、ゲル化し、粘着性がなくなります。以下の上昇曲線は、硬質フリーライズフォームの典型的なものです。素早い立ち上がり、急速な線形成長、その後、セルが所定の位置に固定されるにつれてプラトーになります。
プラトーの後、泡は化学的に固体ですが、まだ暖かくて柔らかいです。成形された硬質部品は通常 5 ~ 15 分以内に型から取り出され、部品は室温で約 24 時間後に最終強度に近くなります。
成形部品のバリがトリミングされ、ボイドがないかチェックされます。スラブストックブロックはシートに切断されます。硬質パネルは、必要に応じてサイズに切断され、エッジが付けられ、ラミネートされます。ポリウレタンの粉塵や部分的に硬化した残留物がフォームラインの主な汚染源となるため、ここでは良好な清掃が重要です。
化学的性質は同じですが、レシピと装備は最終製品によって異なります。 4 つのバリエーションで業界のほとんどをカバーします。
生産セットアップは製品に従います。断熱ボードなどの大量成形部品の場合、 ターンテーブル発泡射出成形機生産ライン 充填、硬化、脱型ステーションを通じて金型のインデックスを作成するため、射出ヘッドが金型を待つ必要はありません。連続した剛性パネルの場合は、H 型または環状のラインの方が適しています。単一マシンの操作は、少量のバッチやカスタム部品の場合でも経済的です。
 ターンテーブル発泡射出機生産ラインメーカー、ODM/OEM工場 寧波新良機械有限公司は、中国のターンテーブル発泡射出成形機生産ラインメーカーおよびODM/OEM工場、製造工場です。 製品を見る→
ポリウレタン フォーム プラントは、射出成形機、プレミックスまたはブレンド システム、生産ラインの 3 つの設備で構成されます。
射出機は化学薬品を計量して高圧で混合します。 2 コンポーネント マシンはアプリケーションの大部分を処理します。 3 成分の機械は、難燃剤、着色剤、または特殊なポリオール ブレンドのための 3 番目のストリームを追加します。寧波新良機械 二液性ポリウレタン高圧発泡射出機 はこのクラスの典型的な例であり、注入精度と混合圧力がショットごとに監視されます。このカテゴリを初めて使用する場合は、説明から始めてください。 ポリウレタン高圧発泡射出機とは .
 二液型ポリウレタン高圧発泡射出機メーカー 寧波新良機械有限公司は、中国の二成分ポリウレタン高圧発泡射出成形機メーカーおよびODM/OEMです。 製品を見る→
プレミックス システムは発泡剤を取り出してポリオールに安全にブレンドするため、射出機には常に均一なバッチが供給されます。生産ラインは、回転する多数の小型金型用のターンテーブル、大型剛性パネル用の H 型ライン、または連続積層ボード用の環状ラインなど、金型サイクルを組織します。適切な組み合わせは、部品のサイズ、生産量、維持する必要がある時間当たりの生産量によって異なります。
5 つの変数 (比率精度、成分温度、混合圧力、金型温度、原料の一貫性) によって、不合格のバッチからきれいで均一に盛り上がったフォームが分離されます。
温度はクリームタイム、つまり射出から膨張開始までの間隔を変えるため、最も間違いやすい変数です。 MDI システムの典型的な傾向を以下に示します。コンポーネントの温度が上昇すると、クリームタイムはほぼ直線的に短縮されます。フォーム化学薬品のサプライヤーは通常、配合とプロセス温度に応じて、キャビネット システムのクリーム時間を 4 ~ 12 秒の範囲で見積もります。
混合圧力はオペレーターの早期警告システムです。混合ヘッドでの圧力低下は通常、ノズルの摩耗、チャンバーの汚れ、またはポンプのストローク損失を意味します。比率のドリフト、汚染された原材料、湿ったポリオール バッチはすべて、実験室テストが終了する前にセル構造に現れます。各変数の詳細については、内訳をご覧ください。 ポリウレタンフォームの射出品質に影響を与える要因は何ですか .
ポリウレタンフォームは、イソシアネート (通常は MDI または TDI) とポリオール、さらに水または物理発泡剤、界面活性剤、および触媒から作られます。イソシアネートはポリオールと反応してポリマーを形成し、一方発泡剤は気泡を形成します。
硬質フォームは独立気泡で緻密で寸法が安定しています。冷蔵庫や建築パネルの断熱材として使用されます。フレキシブルフォームは連続気泡で柔らかいです。マットレス、家具、車のシートなどに使用されます。
シクロペンタン is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
目に見える上昇は約 2 分以内に終了します。成形部品は 5 ~ 15 分で脱型できますが、ポリマーは架橋を続け、完全な寸法安定性が得られるまでには通常 24 時間以上かかります。
はい。柔軟なフォームスクラップを切り刻んで、再接着カーペットの下敷きに接着することができます。硬質フォームは粉砕して充填剤にするか、解糖によって解重合してポリオールを回収して新しいフォームにすることができます。
これは、高圧ポンプで 2 つ以上の液体成分を計量し、ミキシング ヘッド内で衝突させて混合し、反応した混合物を型またはコンベアに注入し、そこで膨張して泡を生成する機械です。
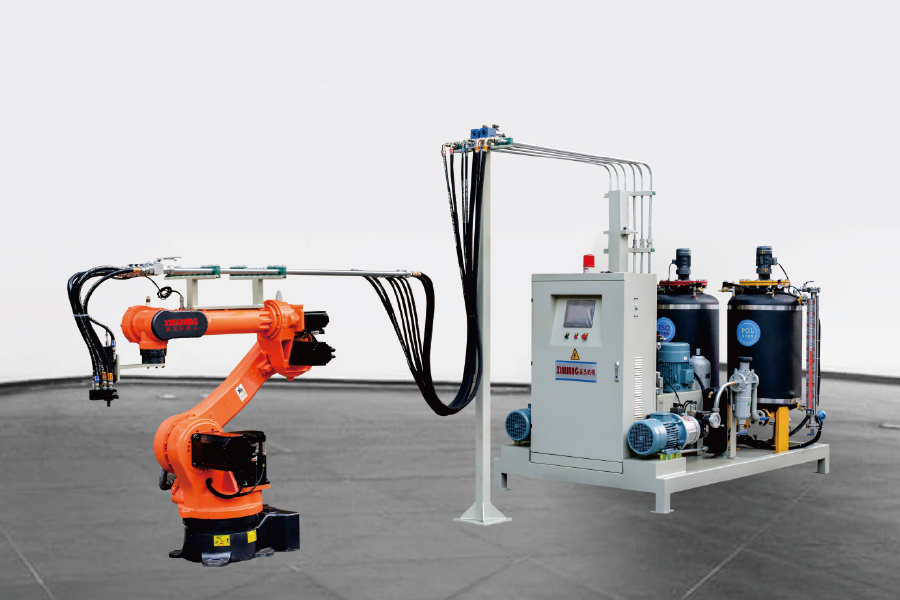
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください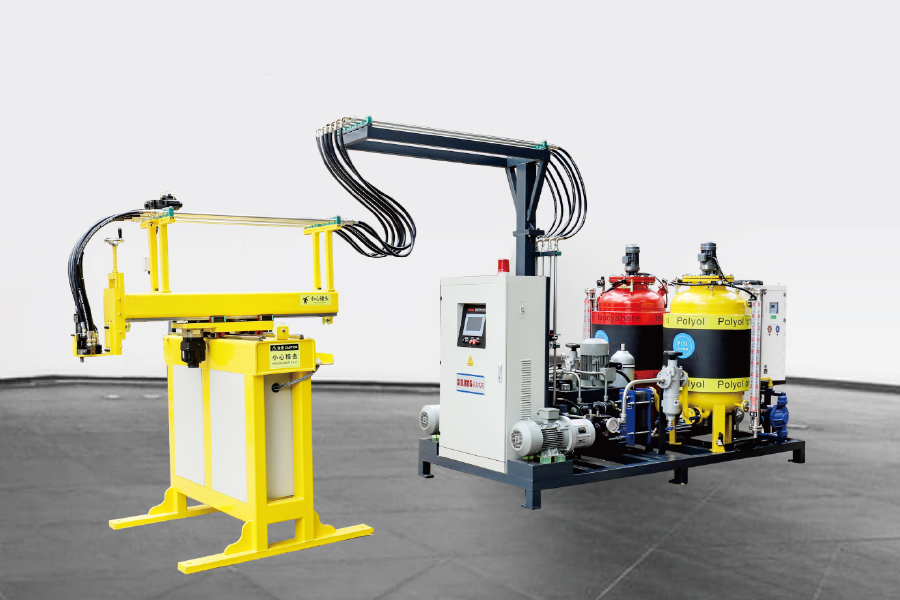
サーボモーターコントロールを介して、3軸マニピュレーターを使用し、プログラムのプログラミング、発泡機器と組み合わせ、パイプラインと高圧ミキシングヘッドを接続し、24時間の自動生産を実現するため、...
詳細を参照してください
従来のポリウレタン高圧発泡注入機は、180°回転噴射のためにロッカーアームを使用します。ロッカーの腕の長さをカスタマイズできます。ほとんどのポリウレタン製品型に適しています。労働者は注射に使用さ...
詳細を参照してください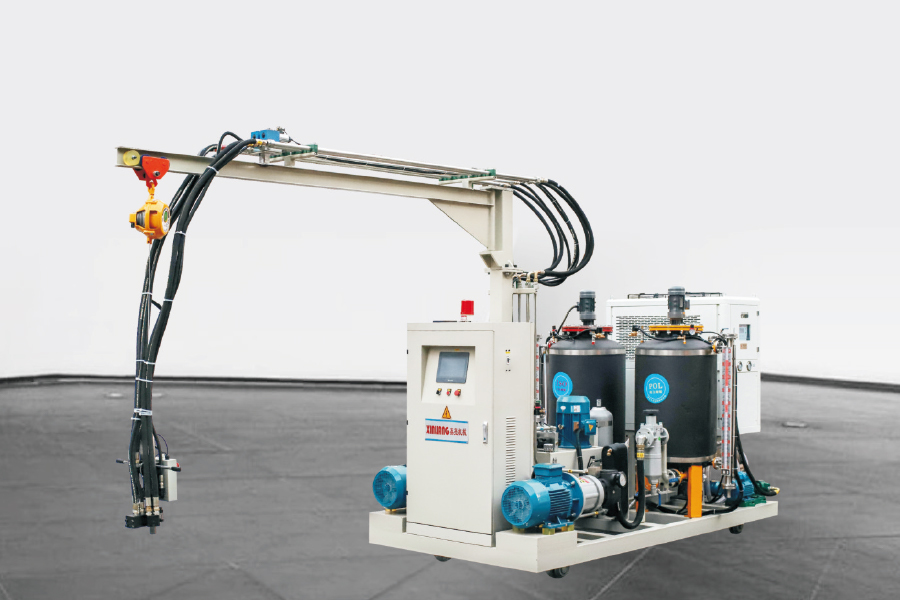
トラックを備えた2成分ポリウレタン高圧発泡噴射機は、従来の泡立て機と同じ構成を持ち、2つの主要なコンポーネントで構成されています。トラックシステム:通常、ワークショップフロアまたはワークベンチに...
詳細を参照してください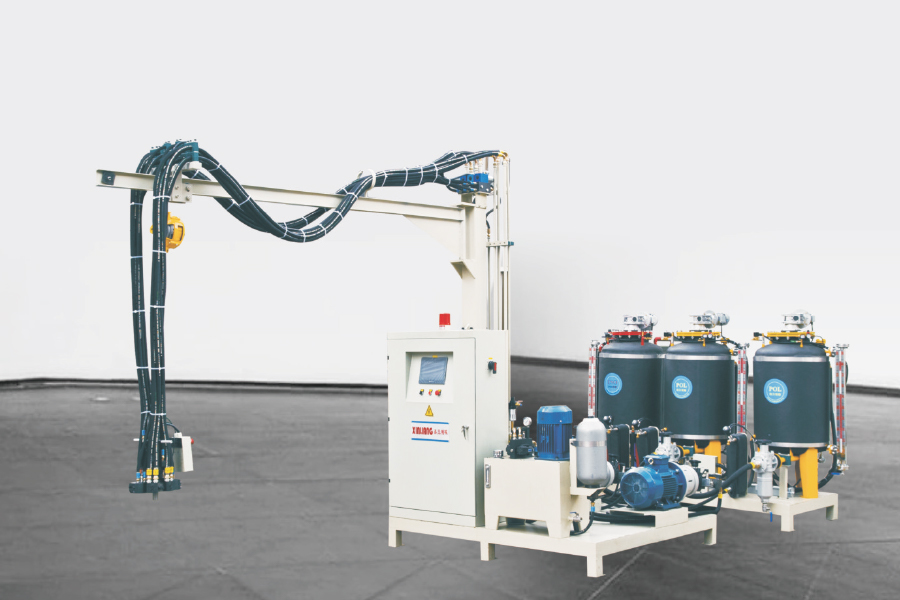
3成分ポリウレタン高圧発泡注入機 1つのISOタンクと2つのポリタンクがあります。デュアル密度ポリウレタン製品を生産できます。材料回路の流れは、変換バルブによって制御されます。特...
詳細を参照してください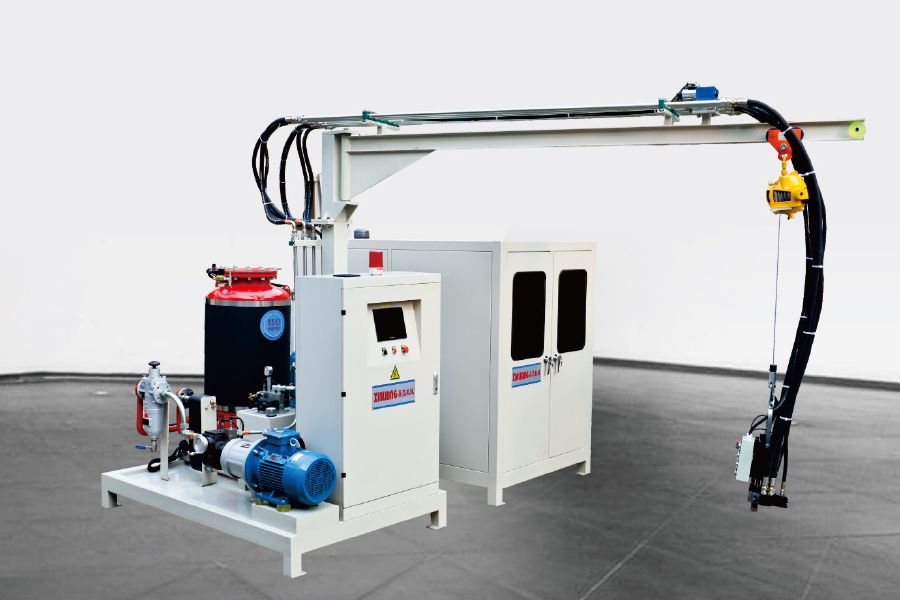
シクロペンタンポリウレタン高圧泡注入機は、ポリにシクロペンタンが含まれていることを意味します。シクロペンタン原材料には、生産環境に特定の要件があります。したがって、原材料貯蔵タンクでは、タンクの...
詳細を参照してください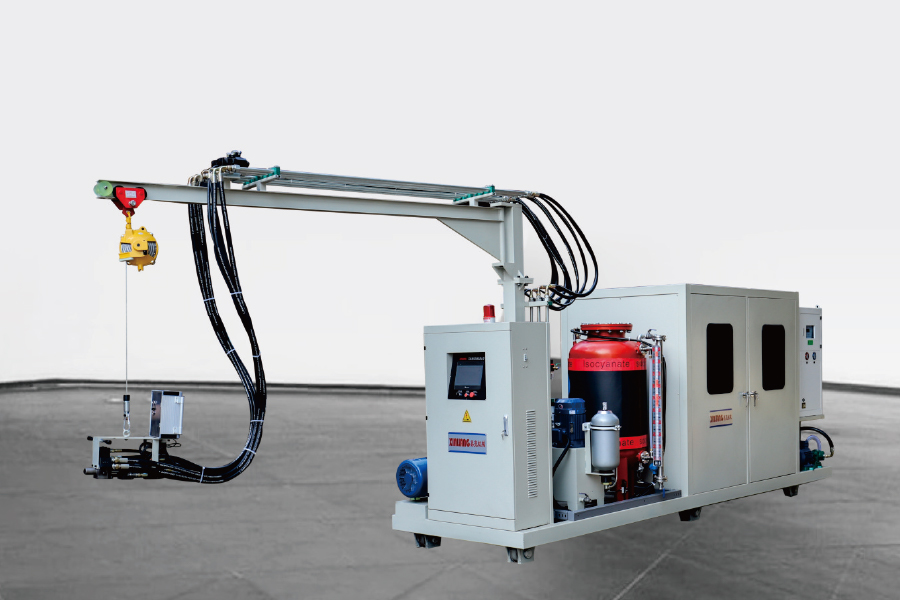
構成は、シクロペンタン高圧発泡機と同じです。唯一の違いは、注射のために機械を移動する必要がある一部の顧客工場では、機械の下に車輪があることです。周波数コンバーターの調整により、注射および生産中に...
詳細を参照してください
シクロペンタン前Xingシステムの作業原則 特定の式に従って、イソシアネート、ポリエーテルポリオール、触媒、泡、炎症剤などのさまざまなポリウレタン原材料を正確に測定および混合し、ポリウレタ...
詳細を参照してください