Xinliang Machineryは、常に「人志向の顧客、最初の、正直な管理、および双方にとって有利な協力」のビジネス哲学を遵守しています。
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください冷凍冷蔵庫の壁に切り込みを入れると、それが見つかります。数ミリメートルの厚さのライナーの後ろでキャビネット全体を断熱する硬質の淡黄色の発泡体です。ポリウレタンフォームが冷蔵庫、車のシート、屋根パネルのいずれに使用される場合でも、同じ基本的な手順で製造されます。
簡単に言うと、メーカーは 2 つの液体成分 (ポリオール ブレンドとイソシアネート) を厳密に制御された比率で計量し、それらを高圧で数分の 1 秒間混合し、そのブレンドを金型または移動する表面に注入し、自己発熱化学反応により数分以内に発泡させて気泡ポリマーを生成します。温度制御、比率の精度、混合エネルギー、金型の取り扱いはすべて、ショットごとに反応を再現可能に保つために存在します。
このガイドでは、化学、標準的なプロセス手順、およびその背後にある装置に関する決定について説明します。業界の装置側から執筆されたものです。 寧波新梁機械 は、高圧ポリウレタン発泡機と完全な発泡ラインのメーカーであるため、工場現場で何が起こっているかに焦点が当てられ続けています。
ポリウレタンは、ポリオール (複数の反応性ヒドロキシル基を持つアルコール) がイソシアネートと反応すると形成されます。硬質フォームおよび成形フォームには MDI、スラブストックのクッションには TDI が使用されます。この反応はポリマーネットワークを構築する際に熱を放出し、同時に混合物内でガスが発生します。構造構築とガス生成の組み合わせにより、2 つの液体が固体の泡に変わります。
ソースは 2 つ。配合中の水がイソシアネートと反応して CO2 を放出し、細胞を膨張させます。シクロペンタンなどの物理発泡剤はまったく反応しません。反応熱で蒸発し、代わりに膨張します。
業界の材料参考資料には、ポリオール、ジイソシアネート、発泡剤、触媒、界面活性剤などの標準配合入力がリストされています。触媒は、ガスの生成速度に応じてポリマーがゲル化する速度を設定します。シリコーン界面活性剤は、泡が立ち上がる間に薄い細胞壁が破裂するのを防ぎます。難燃剤と充填剤は安全性とコストを調整します。
| 入力 | 機能 | ずれたらどうなるんだろう |
|---|---|---|
| ポリオールブレンド | 主な樹脂;添加剤を運び、基本特性を定義します | 比率が間違っていると、柔らかく、弱い、または脆い泡が生成されます。 |
| イソシアネート (MDI/TDI) | ポリオールと反応してポリマーネットワークを構築します | 比率のドリフトにより、収縮、ボイド、脆弱なセルが発生します |
| 発泡剤(水/CO2、シクロペンタン) | 細胞を形成するガスを生成します | 多すぎると泡が崩れます。少なすぎると濃くなってしまいます |
| 触媒 | ゲル化反応とガス発生反応のバランスをとる | バランスが悪いと細胞が分裂したり皮膚が密になったりします。 |
| シリコーン界面活性剤 | 上昇中に細胞壁を安定化します | 粗大な細胞、クレーター、または崩壊 |
プロセス全体のバランスは 1 つの比較に基づいています。ガスの発生がポリマーの蓄積よりも先に進むと、上昇してきた泡が崩壊します。ポリマーのゲル化が早すぎると、フォームが緻密になり、型から剥がれてしまいます。配合者はこれをゲル反応とブロー反応のバランスと呼んでいます。これが、計量精度がパーセント単位で指定される理由です。
製品が自動車の成形シートであっても、冷蔵庫のキャビティ断熱材であっても、シーケンスは同じ 6 つの段階を経て実行されます。
ステップ 2 ~ 4 のマシン側では、一貫性が勝敗を左右します。技術的な詳細については、私たちのブログで説明しています。 ポリウレタン高圧発泡射出機の動作原理 詳細に。
2 つのマシン ファミリが生産を支配しています。低圧マシンはチャンバー内でコンポーネントを混合し、ショットごとに溶剤でフラッシュする必要があるため、溶剤の取り扱い、洗浄コスト、廃棄物のパージが追加されます。高圧マシンは代わりに衝突によって混合します。2 つの流れはおよそ 100 ~ 200 bar で衝突し、ミックスヘッドはショット間で機械的に自動的に洗浄します。その結果、セルがより微細になり、より均一になり、溶剤の消費がなく、廃棄される材料が減ります。これが、高圧装置が家電製品、自動車、パネル生産のデフォルトとなっている理由です。
ハードウェアは見た目よりも単純です。2 つのコンポーネントタンク、比率を設定する計量ポンプユニット、断熱された高圧ホース、金型の上に配置された自動洗浄ミックスヘッドです。レシオ、温度、圧力、ショットのタイミングを同期させると、すべてのショットが最後と同じ反応性でヘッドを離れます。
 二液性ポリウレタン高圧発泡射出機 一貫したショット品質を実現する計量、供給、ミキシングヘッド、PLC 制御を備えた高圧発泡機。テキストでは正確な比率、温度、タイミング制御について説明しているため、均一な発泡部品を製造する成形ラインに適しています。 製品を見る→
ウィキペディアのポリウレタン フォーム加工の概要では、成形とスラブストックという 2 つの大きな製造ルートが特定されています。スラブストック ラインは移動コンベアに連続的な流れを注ぎ、そこでフォームの長い塊が上昇し、硬化し、その後ブロックに切断されます。これは、マットレスや家具グレードの古典的なルートです。代わりに、成形では、各部品の個別の金型にショットを計量します。
硬質断熱フォームは、ほとんどの場合成形されます。家電メーカーは冷蔵庫のキャビネットの空洞にフォームを注入し、パネルメーカーは連続ラミネートラインを稼働させ、給湯器のシェルは密閉された金型に充填されます。硬質フォームは気泡が閉じたままで発泡剤を閉じ込めるため、熱伝導率を最大の特徴として構造と断熱材として同時に機能します。
各製品ファミリーは、座席の弾力性、家電製品の密度と断熱値など、異なる方向にプロセスを推進するため、フォーム工場ではそれぞれに個別の配合とツールを実行します。
何十年もの間、断熱フォームはフッ素系発泡剤に依存していました。モントリオール議定書に基づく国際的な段階的廃止により、業界はまず HCFC、次に炭化水素へと移行し、現在ではシクロペンタンが世界中の冷蔵庫、冷凍庫、およびパネル断熱材の標準発泡剤となっています。オゾン層破壊係数がほぼゼロであり、地球温暖化係数が低い。トレードオフは可燃性であり、生産設備は可燃性を考慮して設計する必要があります。
可燃性は機器レベルで処理されます。防爆モーターとセンサー、ガス漏れ検出、専用の予混合ハードウェアは、シクロペンタン ラインの標準要件であり、オプションの追加要件ではありません。
2 つの給餌アプローチが存在します。直接注入により、機械自体でシクロペンタンがポリオール ストリームに注入され、専用のシクロペンタン プレミックス システムにより、密閉された監視されたステーションの上流で安定したポリオールと発泡剤のブレンドが調製されます。業界の比較では一般に、予混合により原料の均一性が向上し、投与量がより安全で制御可能になることが評価されており、断熱仕様が厳しい場合には大きな利点となります。
 シクロペンタンプレミックスシステム この密閉されたプレミックス ステーションは、PLC 監視下の計量、混合、貯蔵タンクを通じてシクロペンタンとポリオールを混合します。これは、原料の均一性の向上と、より安全で制御可能な注入を実現する予混合の議論と一致します。 製品を見る→
化学反応は規模によって決して変化しません。何が変わるかというと、金型の動きです。スタンドアロン マシンは、研究作業、少量のバッチ、頻繁に交換される部品に適しています。ターンテーブル ラインは、注入、硬化、脱型ステーションを通じて金型キャリアを回転させ、コンパクトな設置面積に大量生産を収めます。一方、環状ラインと H タイプ ラインは最大のスループットを実現するために、連続ループの周囲でより多くのキャリアを運びます。発泡装置サプライヤーのケースノートでは、ロボットまたはマニピュレーターのみを使用した自動注入位置決めにより、廃棄物が最大 30% 削減されたとしています。
レイアウトを部品に合わせます。ターンテーブル セルは、1 つのコンパクトなセルで 1 日に数十個の金型に対応するシートとアプライアンスの作業の大半を占め、環状レイアウトは連続的な大量プログラムに適しています。
 ターンテーブル発泡射出機生産ライン 複数の金型ステーションをローディング、発泡、硬化、脱型ステーションまで運ぶターンテーブル ライン。これは、1 つのコンパクトな生産セルから大量の座席とアプライアンス作業を提供する、前述のターンテーブル レイアウトに適合します。 製品を見る→
完成したフォームは、短いリストのテストを通じて承認されます。テストのほとんどは、直接プロセス管理に遡ります。
購入者にとって、実質的なポイントは単純です。収縮、ボイド、および脆いセルは、ほとんどの場合、比率のドリフト、温度の逸脱、または磨耗したミックスヘッドに遡ります。サプライヤーを比較するときは、計量精度、コンポーネントの温度管理、洗浄と校正ルーチンについて具体的に質問してください。その回答は、どのパンフレットよりも正確にスクラップ率を予測します。
ポリオール ブレンドとイソシアネート (通常は MDI または TDI)、さらに発泡剤、触媒、シリコーン界面活性剤。 2 つの主要な液体を混合すると、気泡をポリマーに閉じ込める反応が引き起こされます。
柔軟なフォームは連続気泡であり、圧縮すると元に戻るため、マットレス、家具、車のシートなどに使用されます。硬質フォームは独立気泡であり、冷蔵庫やパネルの断熱材として重宝されています。
2 つの成分を一定の比率で計量し、自動洗浄ヘッドでの高圧衝突によって混合し、通常は約 100 ~ 200 bar で数秒以内にブレンドを金型に注入します。
クリームタイム is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
オゾン層破壊係数がほぼゼロであり、地球温暖化係数が低いため、フッ素系薬剤が段階的に廃止された後、家電製品やパネルの断熱材として標準的に選択されています。
完全に硬化したフォームは安定しており、世界中の日常製品に使用されています。液体原料化学物質には取り扱い上の注意事項が適用され、換気、保護具、訓練を受けたオペレーターが必要です。
冷蔵庫および冷凍庫の断熱材、給湯器、サンドイッチパネル、カーシートおよび内装部品、マットレス、家具、靴底、スポーツ用品、おもちゃ。
それは、コンポーネントの数、圧力クラス、自動化レベル、完全な生産ラインが必要かどうかによって異なります。信頼できるルートは、機器メーカーからの構成ベースの見積もりです。
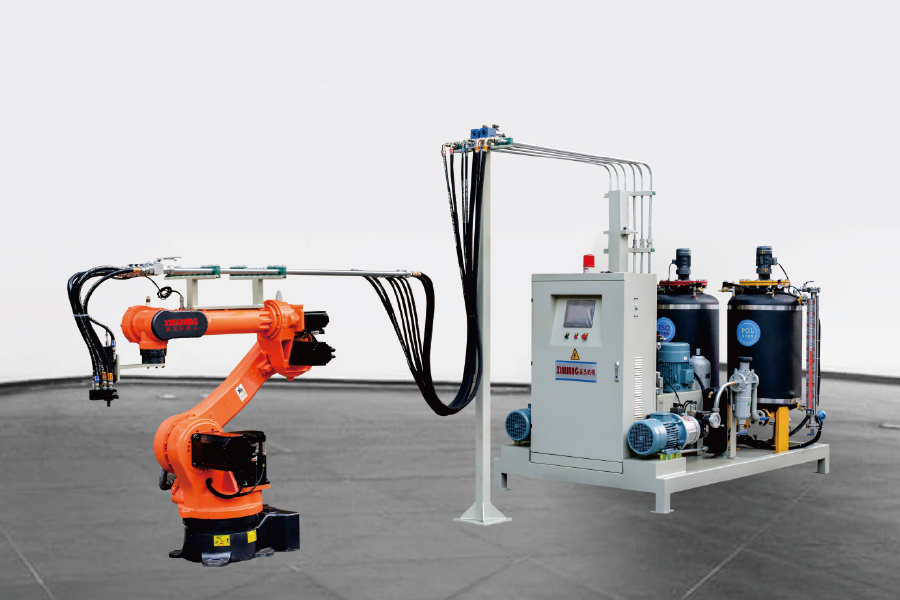
ロボットブランドをカスタマイズでき、6軸マニピュレーターが使用されます。パイプラインと高圧ミキシングヘッドを接続して、24時間自動化された生産を実現するための発泡機器との組み合わせに適しています...
詳細を参照してください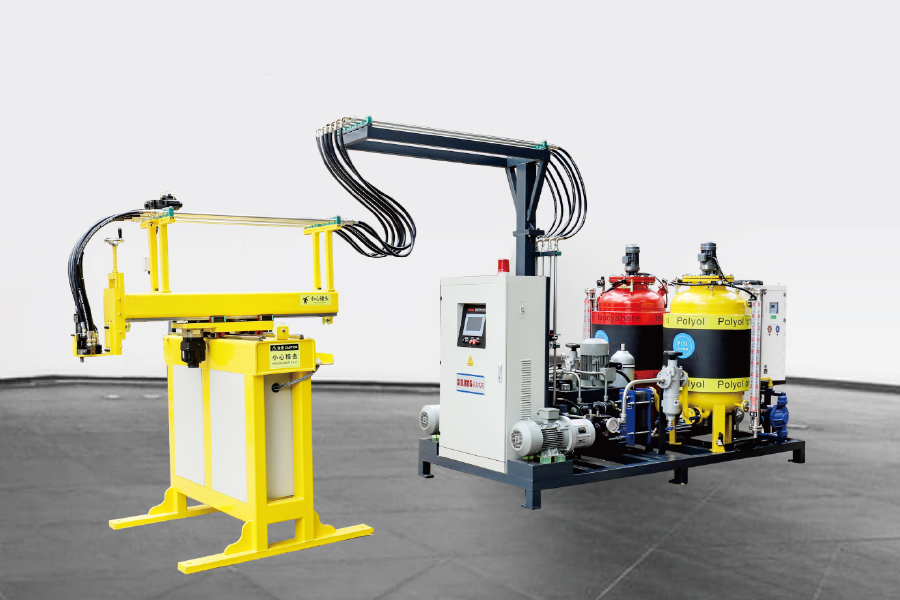
サーボモーターコントロールを介して、3軸マニピュレーターを使用し、プログラムのプログラミング、発泡機器と組み合わせ、パイプラインと高圧ミキシングヘッドを接続し、24時間の自動生産を実現するため、...
詳細を参照してください
従来のポリウレタン高圧発泡注入機は、180°回転噴射のためにロッカーアームを使用します。ロッカーの腕の長さをカスタマイズできます。ほとんどのポリウレタン製品型に適しています。労働者は注射に使用さ...
詳細を参照してください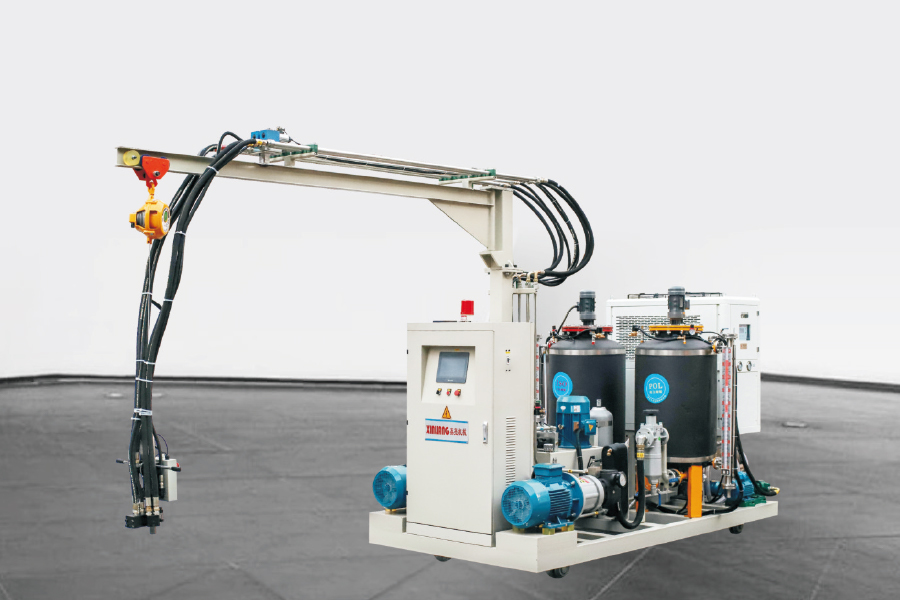
トラックを備えた2成分ポリウレタン高圧発泡噴射機は、従来の泡立て機と同じ構成を持ち、2つの主要なコンポーネントで構成されています。トラックシステム:通常、ワークショップフロアまたはワークベンチに...
詳細を参照してください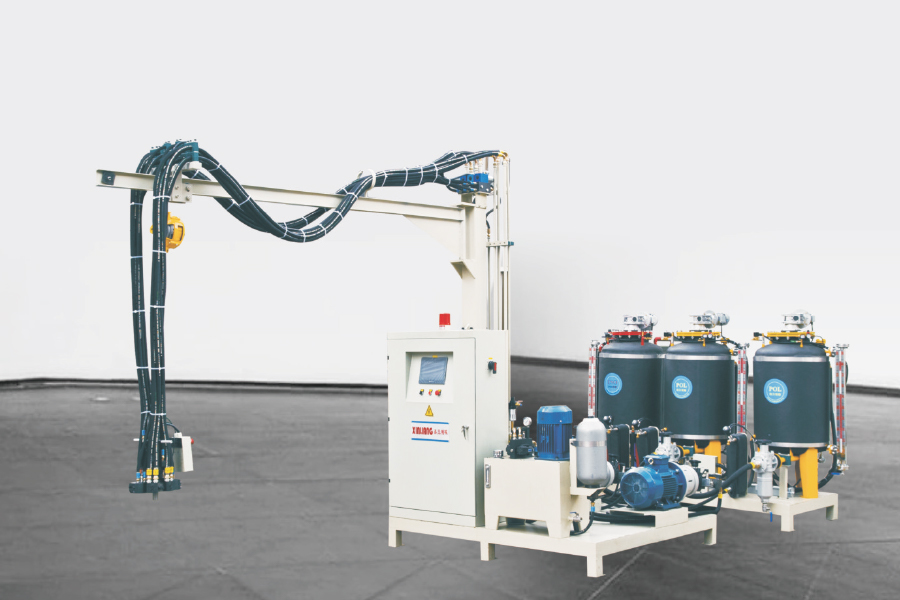
3成分ポリウレタン高圧発泡注入機 1つのISOタンクと2つのポリタンクがあります。デュアル密度ポリウレタン製品を生産できます。材料回路の流れは、変換バルブによって制御されます。特...
詳細を参照してください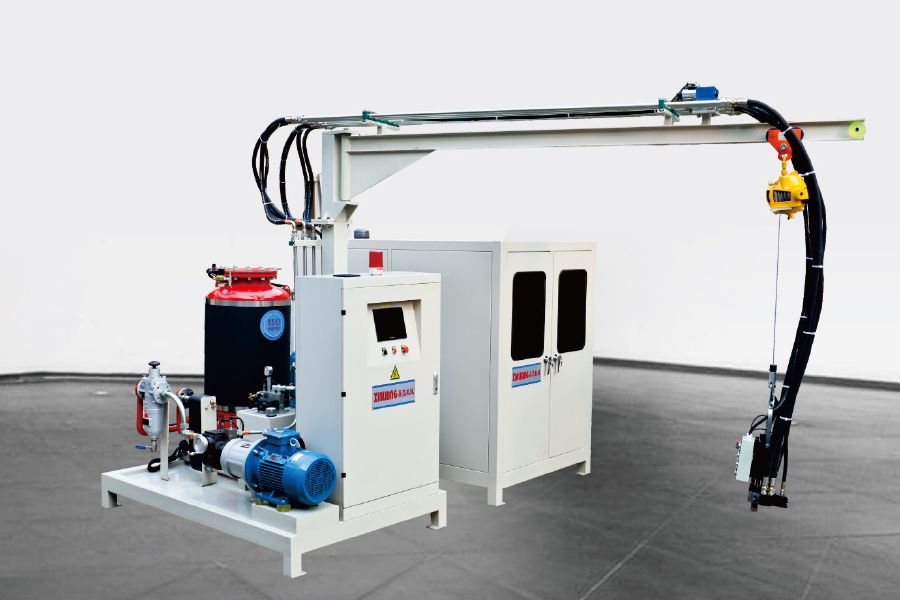
シクロペンタンポリウレタン高圧泡注入機は、ポリにシクロペンタンが含まれていることを意味します。シクロペンタン原材料には、生産環境に特定の要件があります。したがって、原材料貯蔵タンクでは、タンクの...
詳細を参照してください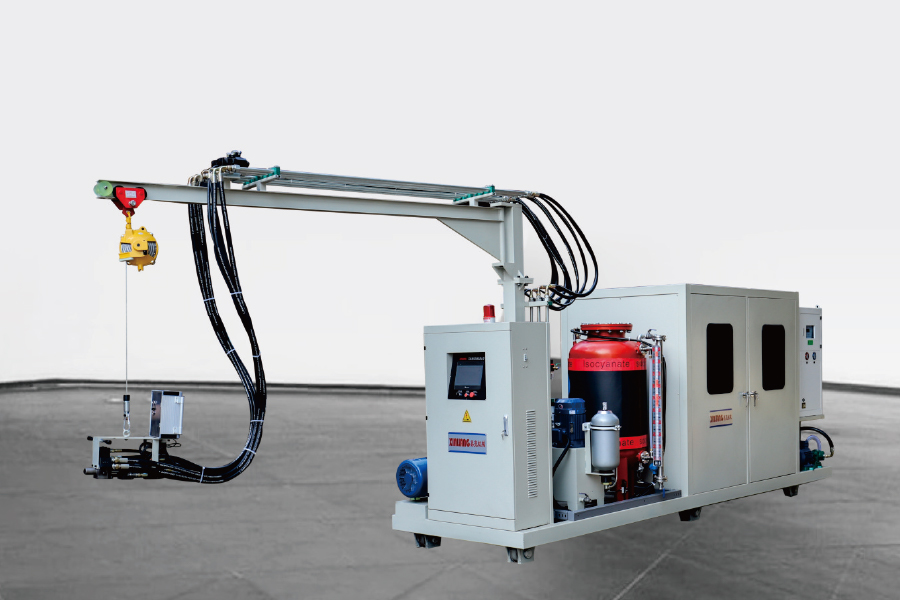
構成は、シクロペンタン高圧発泡機と同じです。唯一の違いは、注射のために機械を移動する必要がある一部の顧客工場では、機械の下に車輪があることです。周波数コンバーターの調整により、注射および生産中に...
詳細を参照してください
シクロペンタン前Xingシステムの作業原則 特定の式に従って、イソシアネート、ポリエーテルポリオール、触媒、泡、炎症剤などのさまざまなポリウレタン原材料を正確に測定および混合し、ポリウレタ...
詳細を参照してください